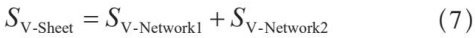
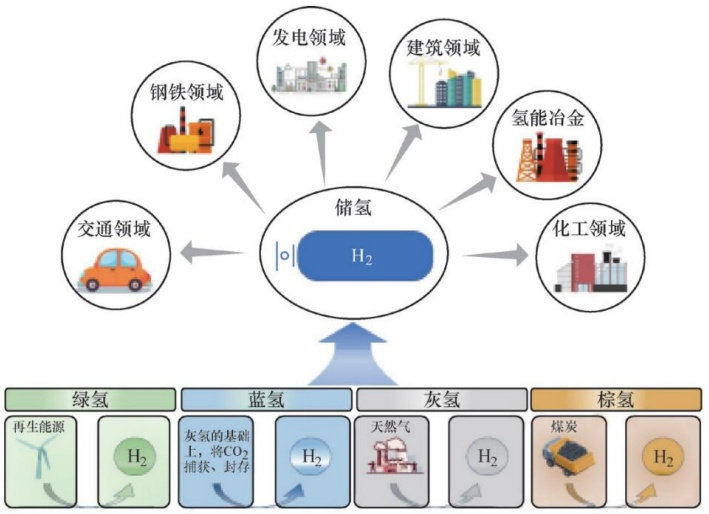
摘要:随着全球“双碳”战略深入推进,全球能源结构向清洁化、低碳化转型,氢能作为一种零碳排放的清洁能源,正成为未来新能源体系的重要组成部分。利用现有天然气管网输送氢气被认为是实现氢能大规模应用、长距离运输的经济高效方案。然而,氢气分子半径小、渗透能力强,易引发氢脆、氢致开裂及应力腐蚀等失效行为,严重威胁输氢管道的安全运行,成为制约天然气管道掺氢输送的核心挑战。通过综述氢脆机理及其对管道材料的影响规
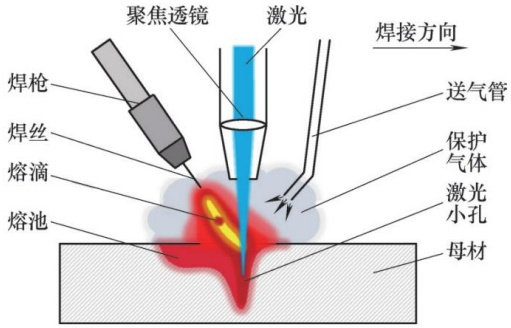
摘要:采用激光-MIG复合焊技术对10mm厚TMCP态AH36船板进行焊接,分析了激光功率、焊接速度、焊接电流、电弧电压及送丝速度对焊缝成形的影响。最佳焊接参数为:激光功率6.5kW、焊接速度12mm/s、焊接电流225A、电弧电压24.6V、送丝速度7.6m/min、离焦量-2mm、光丝间距3mm。在该参数下得到的焊缝成形良好且无缺陷。研究结果表明:激光功率的增加会使焊缝正面余高降低,背面余
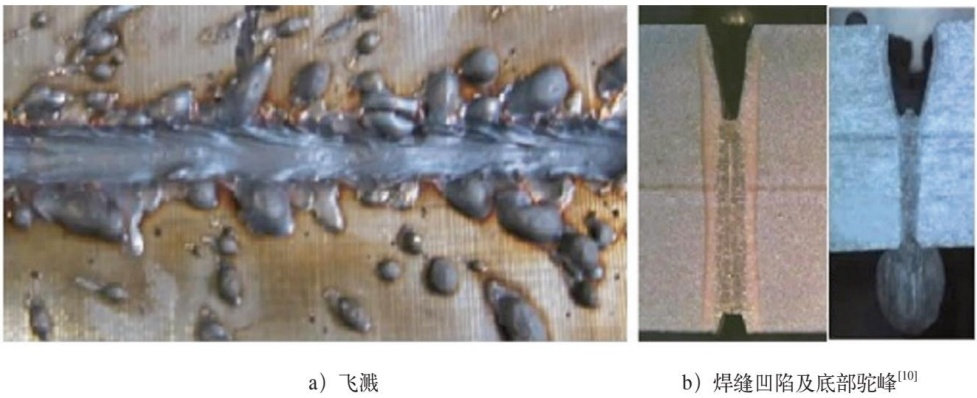
摘要:随着核电、海洋工程、压力容器及高端能源装备向大型化、厚壁化和高可靠性方向发展,传统多层多道电弧焊接工艺在焊接效率、热输入控制、变形抑制及质量一致性方面逐渐难以满足工程需求。激光焊接虽然具有高能量密度、低热输入和易自动化等优势,但在常压高功率焊接条件下易受到金属蒸气和等离子体羽流的屏蔽影响,导致能量耦合效率降低、匙孔和熔池失稳,并诱发气孔、飞溅及塌陷等缺陷。低真空激光焊接通过在焊接区域建立低
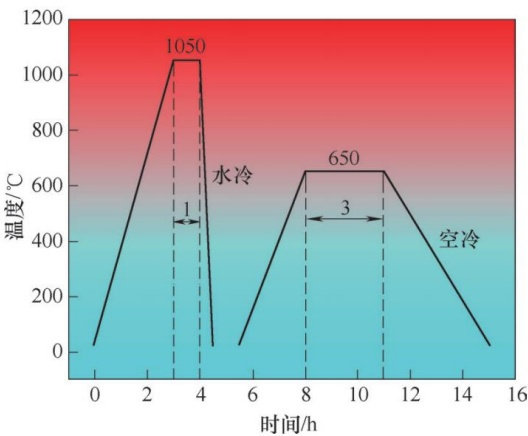
摘要:针对2205双相钢部件损伤修复需求,通过TIG焊使用ER2594焊丝对模拟点蚀孔进行补焊,焊后实施固溶时效。显微组织分析表明:原始焊态熔覆金属由条块状奥氏体与铁素体交织构成,晶界存在析出相;经1050℃×1h固溶+650℃×3h时效后,析出相消失,奥氏体相比例显著提升,晶粒细化。电化学测试(3.5%NaCl溶液)显示:固溶时效态腐蚀电流密度(4.90×10⁻⁶mA/cm2)较焊态(1.09
摘要:针对薄壁搪瓷内胆水压冲击疲劳寿命离散性大、焊缝几何偏差的疲劳效应缺乏系统研究的问题,以搪瓷内胆直缝与环缝接头为研究对象,采用失效表征、有限元仿真与试制样品相结合的方法,系统分析对接夹角、未焊透深度、组对间隙、扩口搭接深度等典型几何偏差对焊缝应力分布与疲劳寿命的影响规律,揭示两类焊缝的差异化失效机理。结果表明:直缝对几何偏差的应力敏感度显著高于环缝,未焊透深度从-0.5mm增至-1.5mm时
摘要:新型耐海洋大气腐蚀Q345qDNHY-I钢首次应用于狮子洋大桥锚固系统制造,为满足锚固系统杆件生产需求,开展了该钢种典型接头的焊接工艺评定试验,确定了合理的坡口参数、焊接方法及工艺参数,并制定合理的焊接顺序。基于评定结果编制的焊接工艺有效指导了车间生产,保障了锚固系统杆件的制造质量,可为该钢种在同类桥梁工程中的应用提供技术支撑。 关键词:悬索桥;锚固结构;Q345qDNHY-I钢;焊接工艺
摘要:风电塔筒焊接裂纹声发射信号在连续时间域内会出现非线性失真,采用固定频带分解信号时,裂纹特征频段易被跨尺度截断,导致特征模糊化,且易受信号不确定性影响,从而降低裂纹检测的准确性。为此,提出不完全树形小波分解下在役风电塔筒焊接裂纹在线检测方法。首先,利用二进小波变换,实现塔筒焊接声发射信号在时间-空间双维度的离散化处理,校正不同位置传感器信号的时间差,避免非线性失真;然后,采用不完全树形小波分
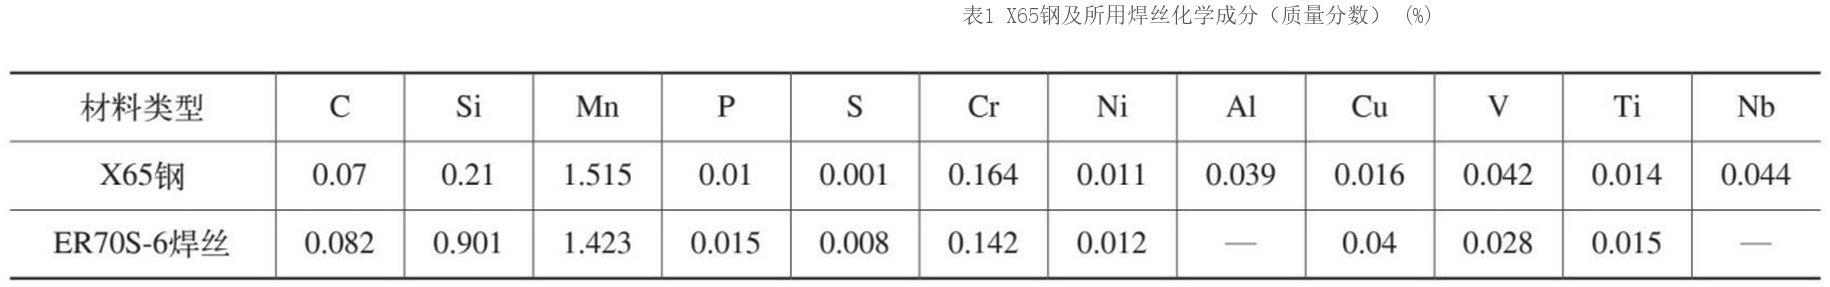
摘要:为揭示X65管线钢焊接接头的力学性能薄弱环节及塑性变形机制,本研究将微型拉伸试验与电子背散射衍射(EBSD)技术结合,系统研究了焊接接头母材区、焊缝区及热影响区的微观组织、拉伸性能及原位塑性变形行为。结果表明:焊接接头各区域因受焊接热循环影响不同,微观组织差异显著。母材区以均匀分布的针状铁素体为主;焊缝区为细小铁素体;热影响区则因晶粒粗化形成粗大铁素体+珠光体混合组织。拉伸性能测试显示,母
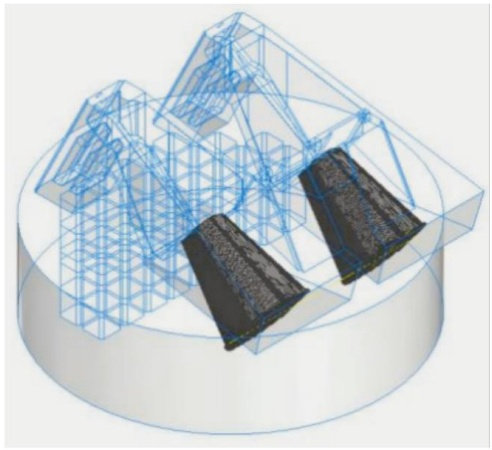
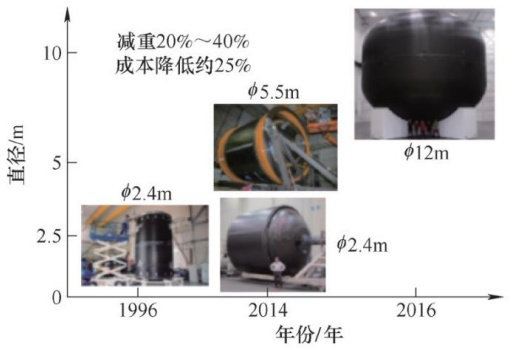
摘要:增材制造(Additive Manufacturing,AM)技术作为航天制造领域的颠覆性技术,为液体火箭推进剂贮箱制造带来了革命性突破。系统综述了该技术在贮箱中的应用与研究现状,重点分析适用于贮箱的材料体系、主流增材制造工艺特点、基于增材制造的设计新范式、贮箱关键性能研究成果、后处理及检测技术,并介绍了国内外典型应用案例与地面试验验证情况。研究表明:增材制造通过3大革命性突破重塑贮箱制造
摘要:三周期极小曲面(Triply Periodic Minimal Surface,TPMS)结构因其具有优异的比强度、比刚度和能量吸收特性,被广泛应用于轻量化、抗冲击等领域。为揭示不同结构构型对力学性能的影响,试验设计了全参数调控三周期极小曲面TPMS(Sheet-TPMS)结构,建立了设计参数与孔隙率和比表面积间的定量数学模型,同时引入构型参数 C0 ,采用选择性激光熔化技术(SLM)制备
摘要:电弧增材制造技术是制备具有优异性能与复杂构型镁合金构件的有效方法,但该技术在制备过程中易产生严重的热积累问题,进而导致合金组织粗大、成形性能不佳等缺陷,限制了其应用推广。为解决该关键难题,以AZ31镁合金为试验材料,采用层间暂停策略,制备了一系列不同层间暂停时间的AZ31镁合金薄壁样品,并系统研究其组织与力学性能。研究结果表明:经层间暂停处理后,AZ31镁合金的微观组织得到显著优化:晶粒尺
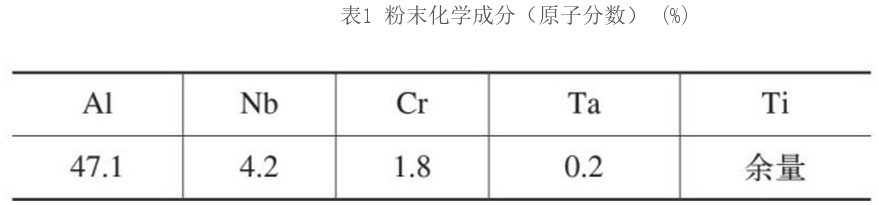
摘要:采用电子束粉末床熔融技术制备了Ti-47Al-4Nb-2Cr-0.2Ta钛铝合金,系统研究了其微观组织、成分分布与室温力学性能。结果表明:该合金在沉积方向上呈明暗交替的条带状组织,主要由γ-TiAl、α₂-Ti₃Al及B₂三相组成;宏观上存在明显的Al损失(最高约为13.5%)与区域偏析,微观上B₂相富集Nb、Cr、Ta等β相稳定元素;与条带组织分布对应,显微硬度呈周期性波动(433~47
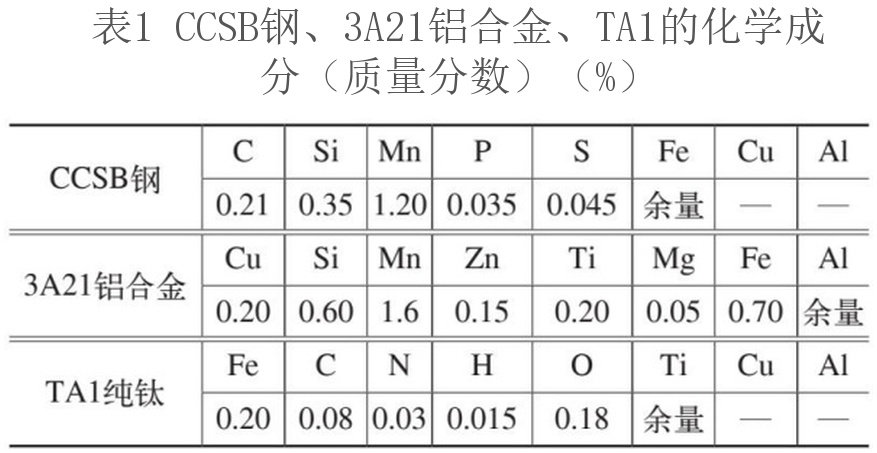
摘要:针对船用钢-铝爆炸焊接过渡接头在后续焊接热循环中,因界面脆性金属间化合物(IMCs)生长增厚进而导致接头开裂失效的问题,选用TA1工业纯钛作为钢-铝过渡接头的中间层,在100~550℃的范围内开展恒温热处理试验,系统研究了温度与保温时间对界面组织演变、IMCs生长行为及力学性能的影响。结果表明:100~450℃时,Al-Ti界面仅发生微弱原子扩散,无连续IMCs生成;450~550℃且长时
摘要:对G13Cr4Mo4Ni4V钢制某型号轴承内圈进行渗碳热处理,研究不同淬火温度对G13Cr4Mo4Ni4V钢制轴承内圈的硬度、渗碳层深度、残留奥氏体含量、尺寸稳定性及心部微观组织的影响。结果表明:G13Cr4Mo4Ni4V钢经渗碳后,二次淬火的最佳温度为1090℃。轴承内圈经1090℃二次淬火+3次高温回火+2次冷处理后,去除表面0.30mm的留磨量后进行检验,内圈表面硬度达到62HRC以
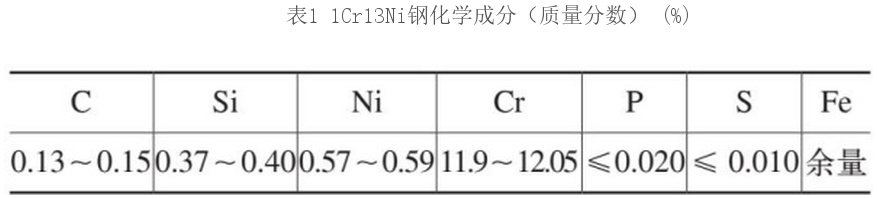
摘要:为探究不同冷却方式对1Cr13Ni钢回火组织和拉伸性能的影响,对比开展水冷、油冷、空冷及炉冷4种冷却工艺试验。结果表明:1Cr13Ni钢淬火组织以马氏体+残留奥氏体为主,回火后组织主要为索氏体+铁素体;冷却速率越快,淬火得到的马氏体含量越高。快冷试样回火后晶粒内部形成细小多边形铁素体,部分渗碳体发生溶解;经淬火+回火处理后,材料硬度显著提升。水冷+回火试样综合拉伸性能最优,抗拉强度为119
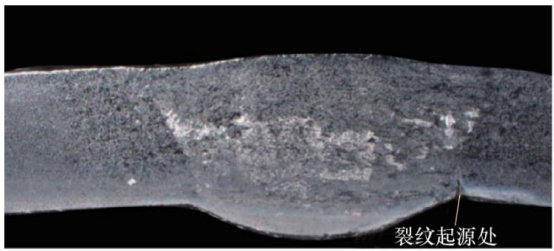
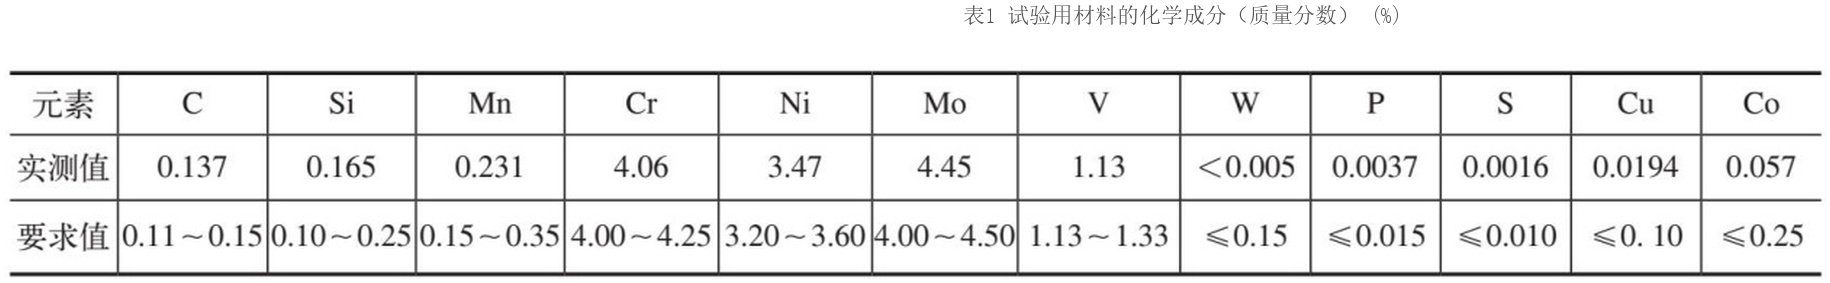
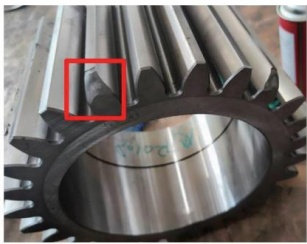
摘要:某采煤机用行星轮渗碳淬火后产生裂纹,因裂纹位于齿面且深度较深造成产品报废,为分析行星轮失效原因,从原材料、热处理工艺、显微组织、晶粒尺寸及裂纹宏观、微观形貌特征等方面进行了分析探讨。结果表明:行星轮所用材料化学成分符合18Cr2Ni4WA钢标准,其裂纹是典型的沿晶开裂淬火裂纹,该裂纹的产生主要与淬火应力有关。裂纹产生的原因为淬火油的冷速过快,导致齿面和心部因冷却速度的差异产生了温差,从而造
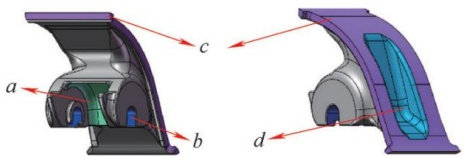
摘要:针对导向连接体在铸造过程中易出现缩松、缩孔等缺陷及疲劳寿命不足问题,提出了具体的工艺优化方案。采用ProCAST软件模拟1550℃浇注条件下的充型与凝固过程,通过分析温度场、流动场及缺陷分布,确定了优化方案:原工艺优化为开放式底注式浇注系统,并结合明冒口补缩方案,以实现金属液的平稳充型与顺序凝固。经两次迭代优化,最终方案使铸件工艺出品率从64.9%提升至68.7%。结果表明:优化工艺实现了
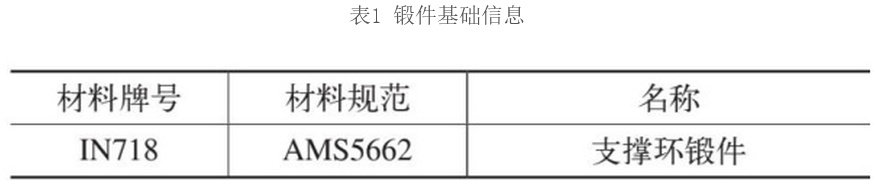
摘要:以IN718高温合金J形截面环锻件为研究对象,围绕其锻造成形缺陷控制与力学性能优化展开系统研究。通过优化锻造过程中的坯料体积分配与金属流动,采用刚粘塑性有限元法(FEM)对成形过程进行数值模拟,分析锻件潜在缺陷成因并优化工艺流程。结果表明:近净成形工艺相较于传统成形工艺,可显著降低材料损耗、提升材料利用率;针对前期成形缺陷的成因分析,结合模拟仿真与实际锻造验证,最终设计的锻造工艺可满足锻件
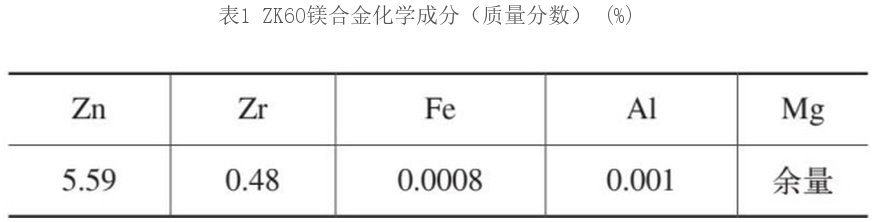
摘要:建立了ZK60镁合金的超塑性变形本构模型。在不同温度(250~400℃)、应变速率(2×10⁻⁴ s−1∼1×10⁻² s−1)条件下进行高温拉伸试验,提出一种基于Arrhenius本构方程双曲正弦函数应变补偿修正模型,结果显示:在高温环境下,流变应力随温度升高而显著降低,随应变速率提高而增大;在相同应变速率下,温度越高,流变应力越低;在较低应变速率时,合金表现出更强的延性。该模型能够准确