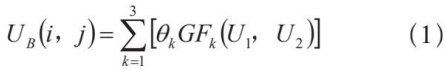
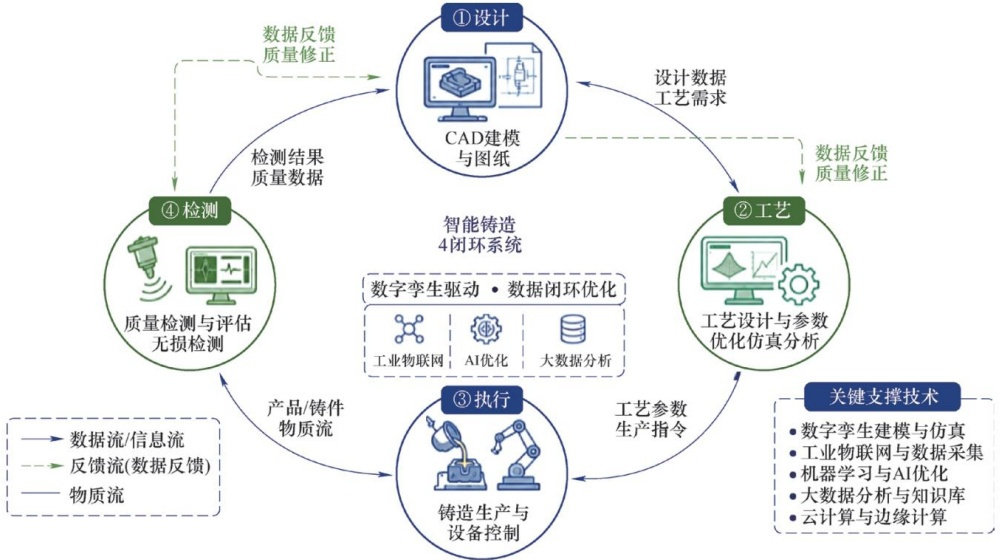
摘要:智能铸造是铸造行业在工业4.0背景下实现转型升级的核心路径,其本质是将数字化设计、工艺仿真、在线监测、人工智能与机器人等技术融入铸造生产全流程,构建数据驱动的闭环制造体系。以“设计-工艺-执行-检测”4闭环为分析框架,系统梳理了智能铸造各技术路线的研究进展。在数字化设计环节,以3D砂型打印为代表的增材制造技术已突破传统模具对复杂几何形状的约束,实现了从三维模型到砂型成形的快速迭代;在工艺仿
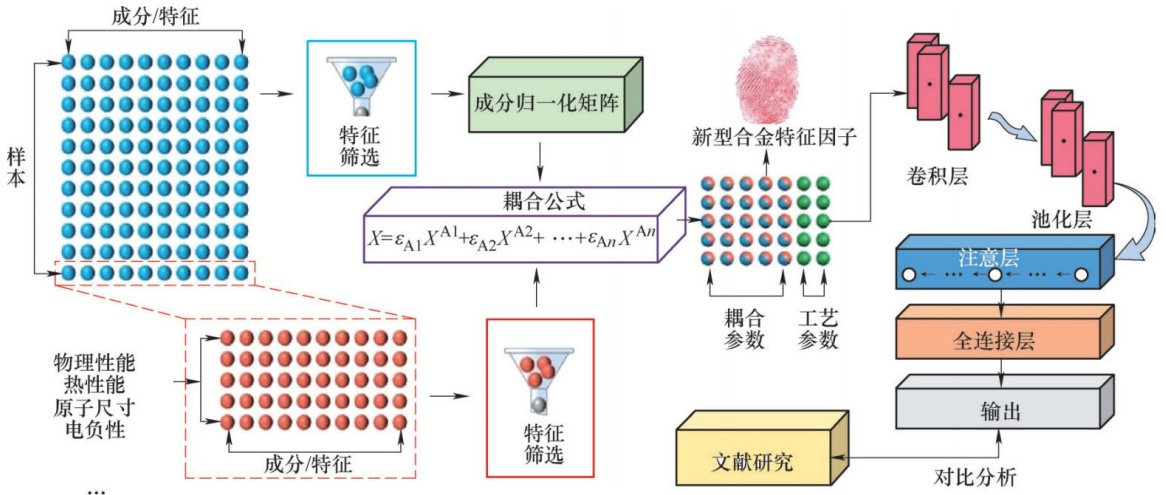
摘要:铸造铝合金可实现复杂薄壁构件一体化成形,广泛用于汽车轻量化与航空航天零部件及大型构件。现代工程对其提出多重耦合性能要求,需兼顾强塑性、极端工况服役性能、免热处理、高导热、再生铝杂质容忍度及稳定铸造工艺窗口。传统经验试错设计受多元素非线性交互影响,多目标性能难以协同平衡,研发成本高、周期冗长,制约新型铸造铝合金开发。机器学习可挖掘成分-工艺-性能复杂耦合关系,构建可解释的成分筛选空间,为多目
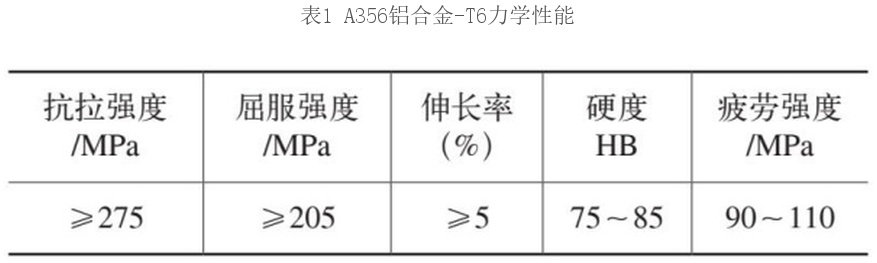
摘要:针对压裂车用传统45钢缸套自重较大、轻量化需求迫切的问题,采用A356铝合金替代钢材,基于ProCAST有限元仿真平台,开展A356铝合金压裂车缸套金属型重力铸造工艺优化研究。对原始顶注式工艺的充型与凝固过程进行数值模拟,预测缩孔缩松内部缺陷的产生位置与分布规律并开展工艺优化。结果表明:原始顶注式工艺存在充型紊流剧烈、温度场分布不均匀、中部热节突出及补缩通道中断等问题,铸件关键区域易形成缩
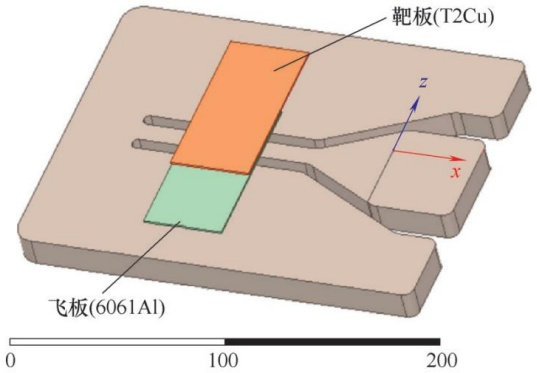
摘要:采用电磁脉冲焊接实现了6061A1和T2Cu异种材料的连接,结合数值模拟和试验探究了放电能量对界面形貌的影响、波形界面的形成过程和界面元素扩散问题。研究表明:放电能量的提高增大了6061A1受到的电磁力,提高了碰撞速度,而碰撞角度不受影响。界面形貌由平直界面向不规则的波形界面和剪切波界面转变,最后转变形成过渡层,波幅从1.55μm增至4.61μm。在持续的冲击作用下,接触点前方不断产生新的
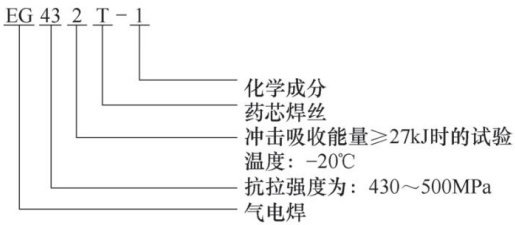
摘要:系统研究了气电焊用药芯焊丝的国内外标准化现状,重点对我国自主制定的GB/T 45857—2025《气电焊用药芯焊丝》国家标准进行了解读与对比分析。气电焊作为一种高效自动化焊接工艺,在厚板焊接领域应用广泛,其专用药芯焊丝的标准化对于行业发展具有重要意义。通过与AWS A5.26/A5.26M:2020和JIS Z 3319:1999标准的对比分析发现:我国标准在多个方面体现了技术特色,适用范
摘要:以2mm厚5052铝合金壳体激光焊接为研究对象,从焊缝结构改进、拼焊搭接量调整、焊缝顺序优化等方面展开工艺研究,并对焊接接头的微观组织和力学性能进行了分析。结果表明:壳体拼焊搭接量为1mm时,错边的凸台结构有助于焊丝熔滴附着,使得焊缝表面成形饱满、圆滑且优化焊缝顺序可改善悬空对接焊缝结构的下塌问题。焊接接头的熔合线处和焊缝中心区存在细密的等轴晶组织,熔合线向焊缝中心过渡区域由柱状晶组成,得
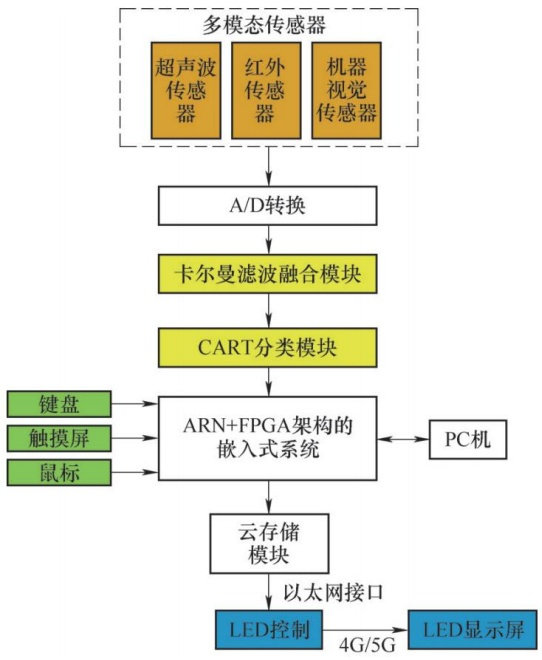
摘要:火电厂管道材料在高温环境下易发生蠕变、相变等非线性行为,导致其力学性能随时间产生退化,在裂纹扩展的连续状态与离散决策之间呈现逻辑缺口,产生微裂纹漏检率高、误判风险大等问题。为此,提出多模态传感融合技术下火电厂高温管道焊接微裂纹检测方法。通过超声波、红外、机器视觉3种传感器协同采集管道焊接数据,经A/D转换为数字信号后,利用卡尔曼滤波构建微裂纹位置与扩展速度的状态方程,结合方差计算和线性加权
摘要:市政道路护栏立柱角焊缝焊接缺陷深度不一,常规红外检测方法会因热扩散效应,使不同缺陷程度的焊接节点温差信号趋同,导致检测结果产生误差,进而误判结构安全性,给市政道路的安全运行带来潜在风险。因此,通过红外热图像完成市政道路护栏立柱焊接节点缺陷深度检测。利用多尺度引导滤波和局部显著图权重融合增强图像,量化热异常显著性后映射为加权图,用高斯拟合亮度模型等获取分割结果确定缺陷位置范围,再基于区域生长
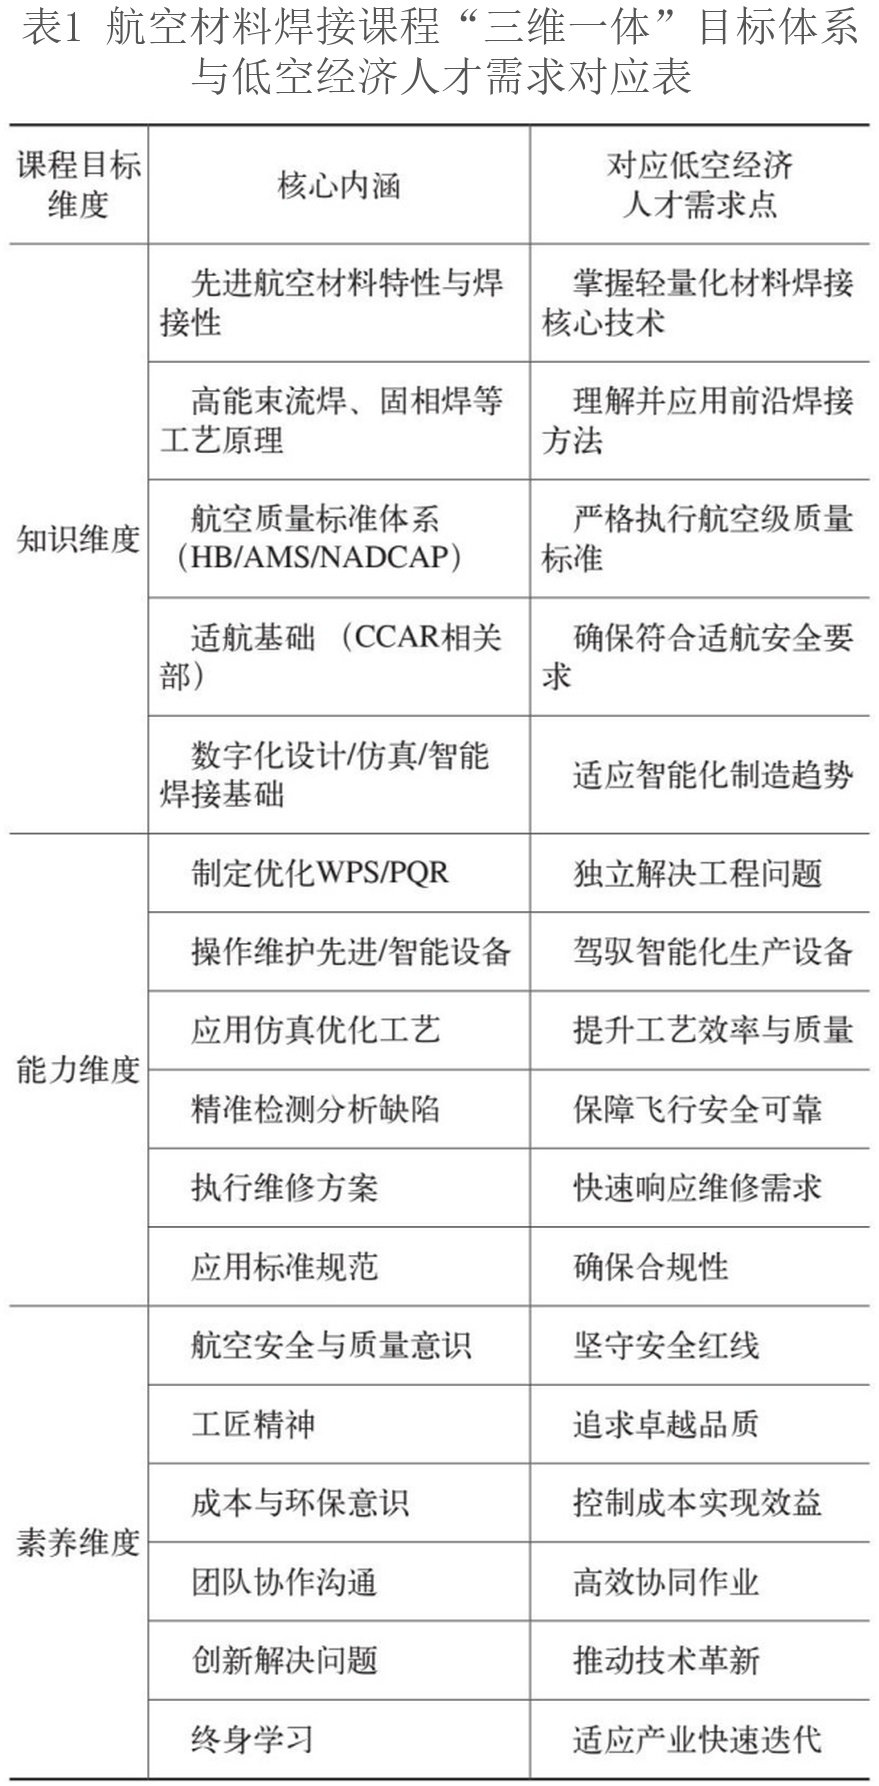
摘要:低空经济作为国家战略性新兴产业,其蓬勃发展对航空器制造与维修人才提出了全新要求。航空材料焊接作为核心工艺环节,其教学体系面临新材料、新工艺、新标准及复合能力培养的多重挑战。深入分析低空经济产业特征及其对焊接人才能力需求的变化,系统反思当前航空材料焊接课程教学在目标定位、内容更新、教学模式、实践条件及评价机制等方面存在的不足。在此基础上,提出并实践了以“需求牵引、能力为本、虚实融合及多元协同
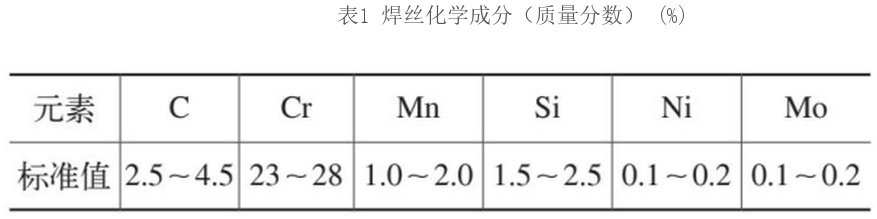
摘要:为提升高铬铸铁明弧堆焊熔覆层在冲击磨损工况下的综合性能,采用稳恒磁场与脉冲磁场分别耦合空冷与水冷工艺制备熔覆层,系统研究了磁场-冷却复合作用对其微观组织、力学性能及耐磨性能的影响。利用扫描电子显微镜(SEM)、X射线衍射仪(XRD)、维氏硬度计及摩擦磨损试验机等设备,对熔覆层的显微组织、物相组成、硬度分布及耐磨性能进行系统表征。结果表明:稳恒磁场通过电磁搅拌作用有效细化晶粒、改善成分偏析,
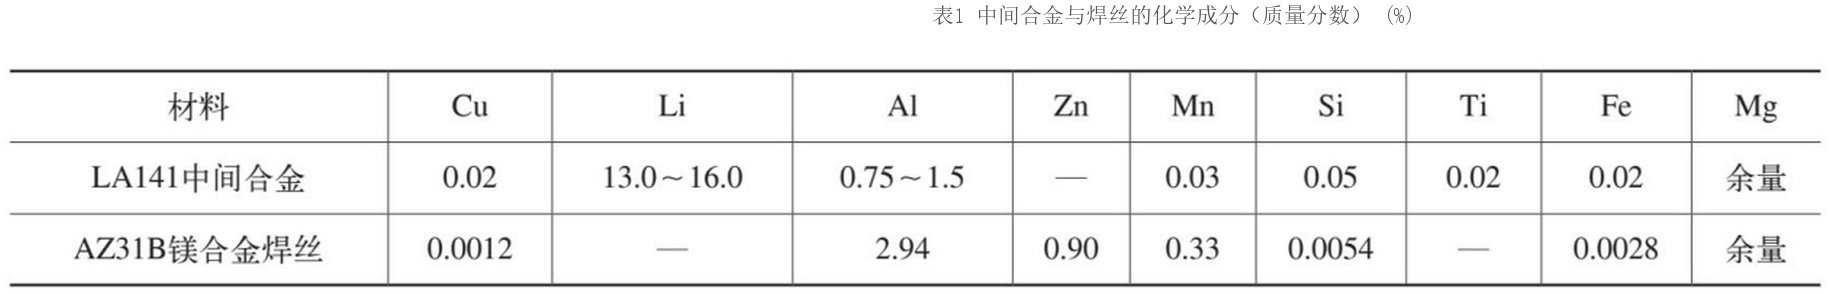
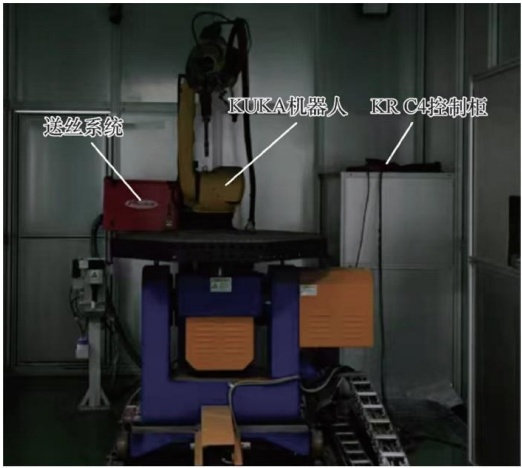
摘要:针对镁锂合金增材制造构件无成熟商用丝材的问题,提出了一种旁路气体保护电弧定向能量沉积(Bypass-GMA DED)技术,采用AZ31B镁合金丝材为主丝,旁路送进条带状LA141中间合金,原位制备强塑兼备的镁锂合金。该合金成形工艺参数为焊接电流110A、送丝速度7.5m/min、条带送进速度1m/min,在此参数下获得的沉积态单壁试件成形良好、气孔较少,并分析了单壁试件的显微组织与力学性能
摘要:主要分析了CMT电弧增材制造ER4220铝合金的微观组织和力学性能各向异性。研究结果表明:CMT电弧增材制造ER4220铝合金层间与层内组织形貌差异显著,沿沉积方向为细小的枝晶亚结构,不同位置的枝晶形貌变化不显著。在层间搭接区域,枝晶间的Al-Si过共晶析出相数量较少,且分布不连续,但尺寸较大;而层内的Al-Si过共晶析出相数量较多,连续分布在枝晶间,局部呈团簇状。电弧增材制造铝合金试样顶
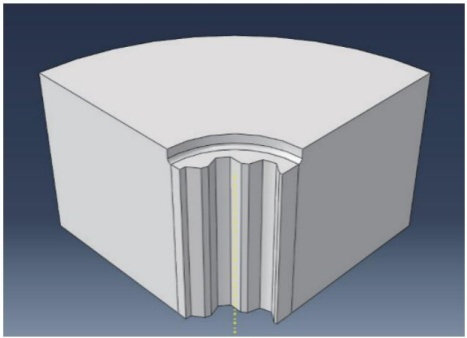
摘要:针对航空传动用AISI 9310钢内花键在传统真空渗碳后油淬处理中普遍存在的淬火变形大、后续加工成本高的问题,提出采用高压气淬替代油淬的改进工艺。通过对比试验,系统研究了两种淬火方式对内花键变形量、渗层显微组织、硬度及摩擦学性能的影响。结果表明:高压气淬使内花键的齿形与齿向变形量降低48%~59%,显著减小了热处理畸变;同时,气淬后表层组织仍为细针状马氏体与弥散碳化物,表面硬度达61HRC
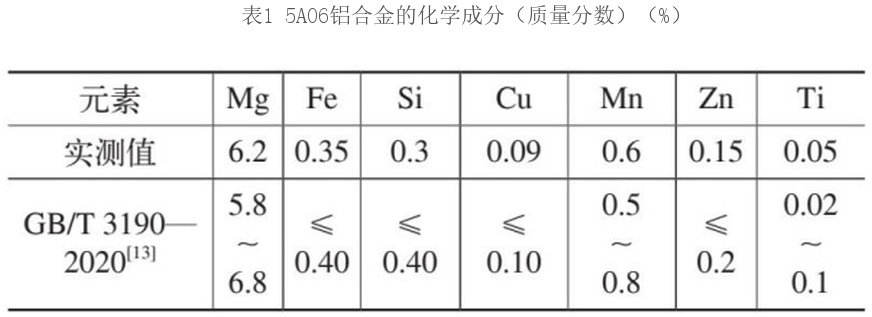
摘要:系统研究了不同热处理温度(130℃、280℃、330℃)对5A06铝合金TIG焊接接头残余应力、力学性能及微观组织的影响。采用超声波法测量残余应力分布,结合拉伸试验与显微硬度检测评估力学性能,并利用金相显微镜与电子背散射衍射技术进行微观组织表征。结果显示:130℃热处理可显著降低残余应力峰值(降幅41.0%),并获得较好的力学性能(抗拉强度335.5MPa,伸长率8.5%);330℃热处理
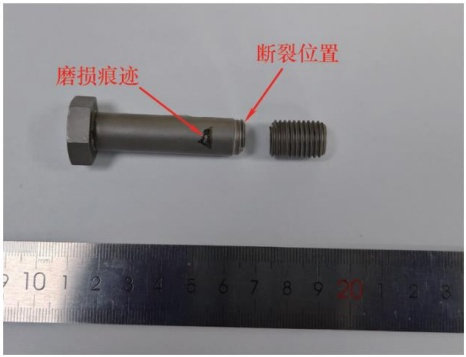
摘要:在材料性能研究领域,对金属部件在复杂工况下的失效分析至关重要。以1Cr17Ni2钢M12×64mm规格六角头螺栓为例,其在完成高温、低温冲击试验后,在振动试验进程中意外发生断裂。为深入探究其断裂机理,综合运用化学成分分析、宏观与微观断口形貌观察、显微组织评估及力学性能测试等手段,系统剖析螺栓断裂的特征与根源。研究结果显示:该螺栓在实际使用期间承受了一定程度的偏载。通过细致排查,发现螺栓光杆
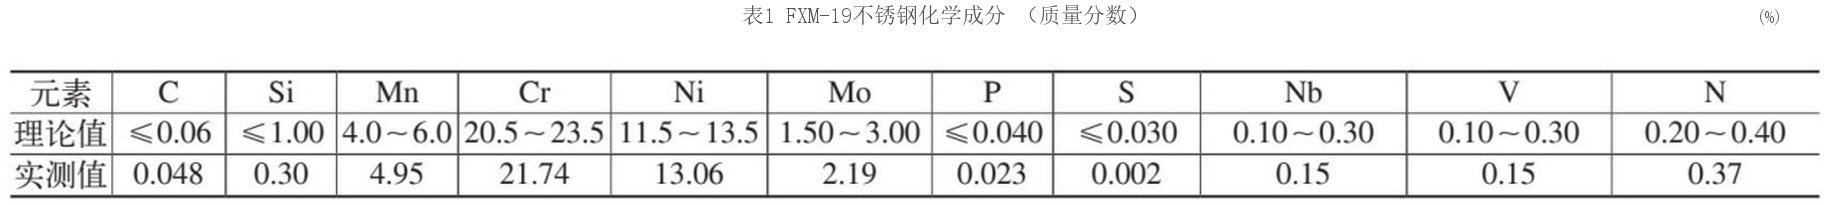
摘要:针对FXM-19不锈钢600MW快堆用传动轴具有整体尺寸大(长6700mm),高温扩散析出相演化复杂,锻造晶粒组织均匀性控制难度大等特点,通过试验与分析对FXM-19不锈钢高温扩散析出相演化规律,锻造加热过程的晶粒组织演变规律进行了系统研究,设计了基于锻造开坯后锻件内外晶粒不同储能状态的“两段式”(低温长时+高温短时)加热及适配的锻造固溶工艺方案。经产品制造与检测验证,采用该“两段式”加热
摘要:针对ZG275铸钢阀体结构复杂、壁厚不均匀、易产生缩孔缩松等铸造缺陷,开展ZG275铸钢阀体砂型铸造工艺设计与数值模拟优化研究。基于铸件结构与材料特性,确定卧式浇注、半封闭中间注入式浇注系统,选用碱性酚醛树脂砂造型,浇注温度为1580℃、浇注时间为23s。通过模拟软件对初始方案充型与凝固过程模拟,预测缩孔缩松集中分布于气室内侧中间板厚大热节区域及上部凸台斜坡处。采用的优化方案是将5个普通顶
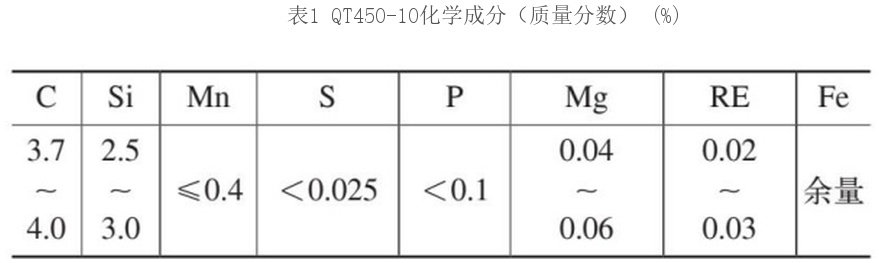
摘要:动涡盘是涡旋式压缩机核心部件之一,其结构复杂易产生铸造缺陷,且对薄壁部位的力学性能检测取样困难,因此采用数值模拟技术研究其铸造缺陷和力学性能,可为解决上述难题提供有益参考。以QT450-10动涡盘为研究对象,采用砂型铸造工艺结合ProCAST软件开展动涡盘铸造工艺数值模拟研究。通过建立有限元模型,分析铸造过程中的充型和凝固过程,预测缩孔缩松缺陷、铸件的抗拉强度和硬度分布规律,并将预测结果与
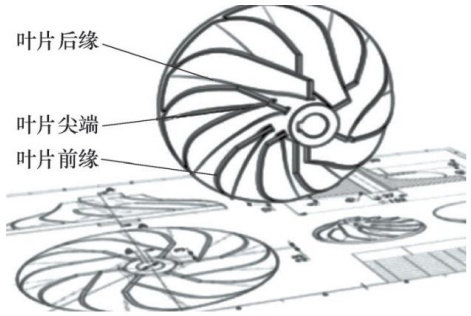
摘要:针对涡轮增压器叶轮熔模铸造过程中频发的叶片根部裂纹、轮毂缩松、气孔夹渣及尺寸精度不足等技术难题,基于凝固模拟与结构特征分析,构建了适配叶轮结构的精密铸造工艺体系。通过实施梯度模壳涂料制备、阶段式焙烧、高压蒸汽脱蜡、轮毂朝下定向浇注、K423高温合金控温熔炼及模壳预热等关键工艺设计,实现了系统性优化。批量生产验证表明:叶轮尺寸公差稳定控制在±0.035mm以内;叶片根部裂纹发生率由16.8%