摘要:系统梳理半导体衬底超精密磨削加工技术与装备的发展现状,阐明宽禁带半导体材料特性、磨削损伤机制、低损伤工艺、砂轮工具和装备性能之间的内在关联。以第三代半导体典型材料为对象,比较其力学、热学和电学特性,归纳磨削与抛光方法谱系,并从延脆转变、亚表面损伤、砂轮组织和装备精度等方面开展综合评述。提出了半导体衬底加工面临的“高硬度、高化学惰性、高各向异性、低断裂韧性、低延性域临界切削深度以及热导率强分
摘要:针对单一磨料在SiC化学机械抛光过程中机械去除能力与表面损伤控制难以协调的问题,以Al2O3为基础磨料,分别构建Al2O3@SiO2、Al2O3@CeO2和Al2O3@MnO2三种复合磨料体系,在确定基础CMP工艺体系和基础磨料参数的基础上,系统研究复合磨料种类及复合比例对单晶SiC晶圆材料去除率和表面粗糙度的影响规律。结果表明,复合磨料能够通过机械去除、化学氧化和表面缓冲等作用的协同,提
摘要:针对单晶金刚石表面加工难题,通过探究不同零价金属催化多相类芬顿体系的催化氧化能力,得到了纳米级零价铜与纳米级零价钛具有良好催化氧化效率的同时,还具备长效缓释效果的结论,并进一步通过化学机械抛光试验进行了验证,为单晶金刚石超精密表面加工提供了新思路。 关键词:单晶金刚石;化学机械抛光;多相类芬顿体系;零价金属;原子级光滑表面 工程师 王宇 1 序言 近年来,随着全球数字化、智能化高速发展,算
1 序言 陈裕军(见图1),中车株洲电力机车有限公司智能装备分公司数控装调维修工技师、机修钳工高级技师,曾获“湖南省技术能手”,中央企业“优秀共产党员”等荣誉称号,四次获得公司“优秀班长”荣誉称号,两次获得公司“先锋模范”称号,更在湖南省第八届职工职业技能竞赛中勇夺数控装调维修工比赛桂冠,2024年荣获“株洲工匠”,荣获湖南省五一劳动奖章。他的绝活攻关展示中,擅长是:①数控机床核心机械部件的安装
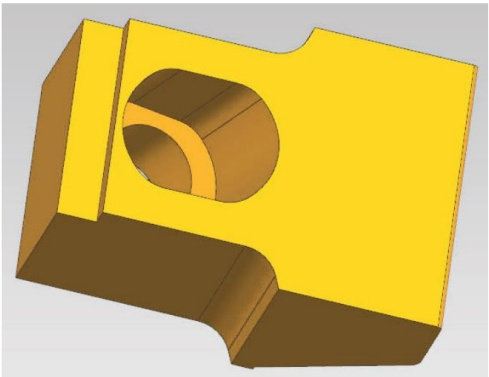
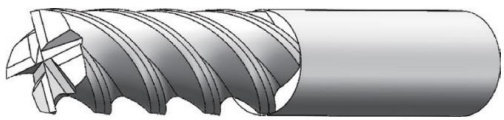
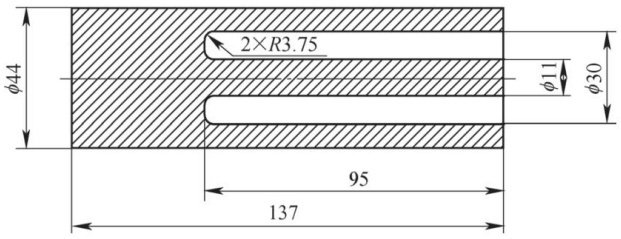
摘要:针对CSDP01-05刀齿斜面长圆形深孔在小型立式加工中心上存在的加工效率低、刀具损耗高及生产周期冗长等瓶颈问题,提出一套基于数控仿形铣床的工艺改进方案。通过加工设备选型、改进刀具类型、调整切削方法及参数,采用大切削深度-小走刀-圆周方向分层切削的复合加工策略,结合切削液冷却润滑,大幅度提高加工效率,显著降低加工成本。 关键词:CSDP01-05刀齿;深孔加工;数控仿形铣削;工艺优化;切削
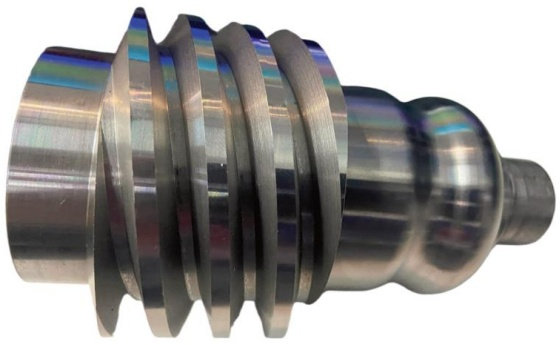
摘要:以某大模数阿基米德三头圆柱蜗杆轴类零件为加工案例,针对其齿形深、分线精度要求高及易“扎刀”等加工难点,结合数控车床宏程序技术,从刀具优化、编程设计和工艺控制三方面提出解决思路。通过切槽刀选型、分层切削宏程序开发及分线精度轴向控制等方案,实现该零件8f级精度加工,表面粗糙度值 Ra⩽1.6μm ,加工效率较传统方法提升53%。为重型机械、机床传动系统中同类大模数多头圆柱蜗杆的加工提供可复制的
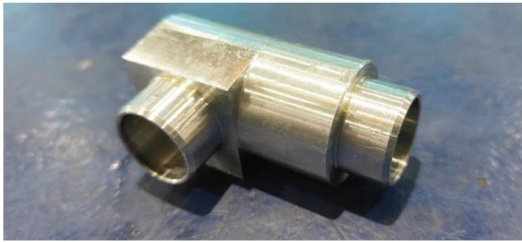
摘要:针对真空断路器配件L形连接管异形结构导致的装夹校正困难、加工流程繁琐及生产效率低等问题,结合多型号试制与批量生产需求,开展工艺优化与专用夹具设计。通过简化加工流程、设计定位精准的专用车削夹具,取消冗余铣削工序,实现了L形连接管的高效精准加工,原材料利用率显著提升。 关键词:L形连接管;异形工件;专用车削夹具;工艺优化;定位精度 1 序言 异形工件因结构不规则,在加工过程中常面临装夹定位及尺
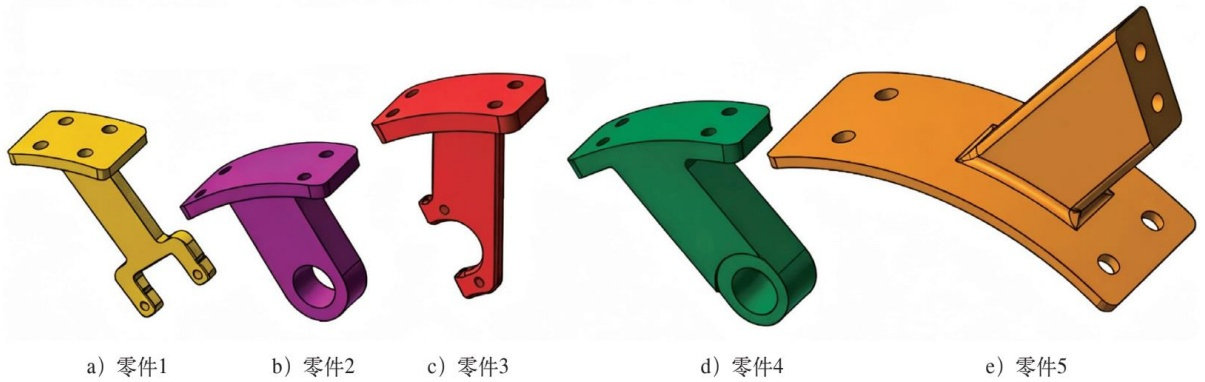
摘要:针对多种薄壁铝合金支架类零件加工过程中出现的变形难题进行原因分析,通过工艺改进,采用合理的装夹方式和加工方法,降低夹紧力、切削力产生的影响,将工件变形量控制在图样公差允许范围内,达到了设计要求。 关键词:铝合金薄壁支架;专用工装;变形控制;工艺优化 1 序言 薄壁支架类零件材料为2A12-T4铝合金(符合GB/T 3880.1—2023),该材料硬度低、塑性大,切削时易粘刀;热膨胀系数大,
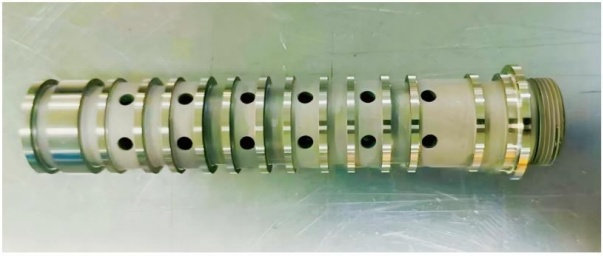
摘要:对内壁带螺旋定位槽、外壁有异形凸台和多向孔槽结构的圆环柱体零件进行全过程加工工艺记录与总结,成功地将车削、拉削、四轴铣削及多基准转换二次加工等多种技术整合起来,用科学的工艺设计、精确的工装制作、创新的角度计算和严谨的流程执行,克服了内外结构空间定位、高精度孔系加工等诸多技术难题,最终产品一次交验合格,所有尺寸和几何公差都满足设计要求,为同类复杂结构零件的加工提供了可复制的经验。 关键词:异
摘要:针对9Cr18Mo马氏体不锈钢阀套交叉孔残余毛刺尺寸大、传统手工去除一致性差的问题,采用磨粒流加工(AFM)进行精密去毛刺。采用田口方法(Taguchi Method)开展正交试验,研究磨粒流挤压压力、磨料浓度与磨粒粒度对毛刺高度、表面粗糙度值(Sa)的影响。利用平均信噪比分析获得最优参数组合,经过实际加工验证,大幅降低了毛刺高度和表面粗糙度值。 关键词:9Cr18Mo马氏体不锈钢;磨粒流
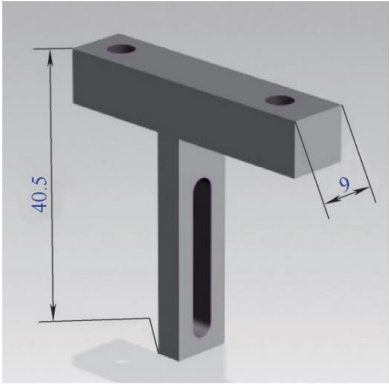
摘要:针对批量工件采用通用虎钳多件同步装夹时,因工件之间存在微小尺寸偏差,导致部分工件夹持不可靠、加工过程中易产生位移和刀具损坏的问题,以某T形工件为例,提出一种基于虎钳夹持的多点位同步固定夹具装置的设计思路。该装置由固定夹持机构、活动夹持机构和导向机构组成,在各装夹点位设置以标准型弹簧垫圈为弹性元件的装夹触点,利用弹簧垫圈压平过程中的形变应力抵消工件之间的尺寸偏差,并借助复位弹簧实现随钳口开合
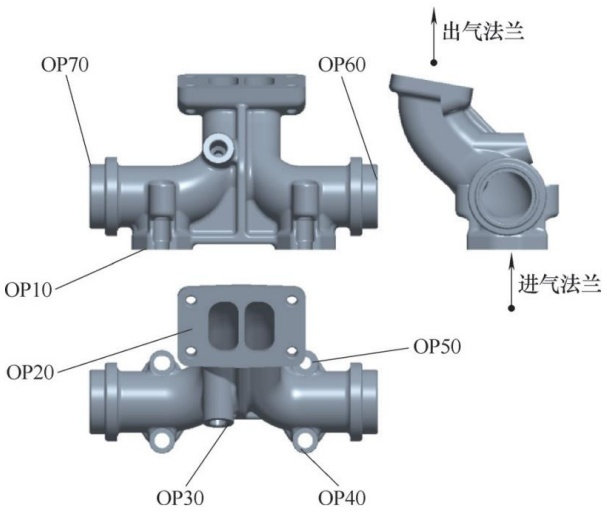
摘要:针对某型号发动机排气歧管法兰背部螺栓孔采用锪面工艺时,初始夹具方案存在零件装夹难度大、定位销被遮挡需弯腰找正、装夹时间长、劳动强度大,以及压伤手指和工件脱落造成磕碰划伤等质量与安全隐患问题,提出一种锪面夹具结构优化改进方案。实际应用表明:该方案缩短了装夹时间,消除了压伤手臂的安全隐患,降低了操作人员劳动强度,提高了排气歧管加工效率与加工过程质量稳定性,已在生产现场推广使用。 关键词:排气歧
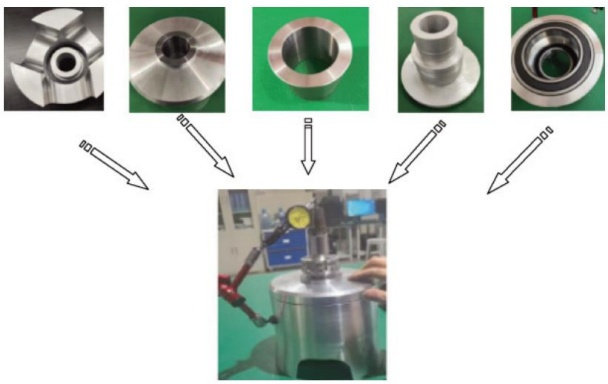
摘要:针对CNC机床加工前因刀具装夹不正导致的零件尺寸超差、表面质量不佳等问题,以及传统检测方法流程繁琐、效率低下的痛点,设计并开发了一种新型刀具径向圆跳动检测装置(简称刀摆仪),有效解决了不同刀柄系统间的兼容难题。经实测,装置综合测量精度≤0.002mm,重复测量标准差<0.0005mm,单次检测耗时由传统的12.5min锐减至1.5min,效率提升约8倍。该装置结构紧凑、操作便捷,显著缩短了
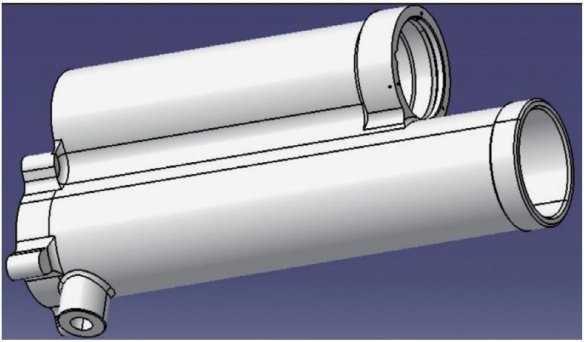
摘要:针对异形筒体结构不规则、装夹定位难、传统专用夹具适配性差等问题,采用标准化模块灵活组合的组合夹具,实现柔性适配与精准定位。结合实际案例,从模块选型、拼接组合、重心平衡、CATIA模拟配重及动态验证等方面分析其应用策略。结果表明,以柔性适配、稳定装夹、操作便捷为核心原则的组合夹具,能有效提高加工精度和效率,降低夹具综合成本,为异形筒体加工提供可靠的装夹解决方案,具有较高的实践推广价值。 关键
摘要:针对高强高韧低密度钢的性能优异但加工难度大、高效加工难以实现的问题,面向其高效加工需求,建立三维热力耦合铣削仿真模型,探究刀具几何参数对铣削力、铣削温度及刀具磨损的影响规律,并结合切削试验分析铣削参数对铣削力、刀具磨损及表面质量的影响,解决了高强高韧低密度钢铣削加工参数及刀具参数选型不明确、加工效果与刀具寿命难以兼顾的问题,确定了最优刀具几何参数,分别得到以最优刀具寿命和最小表面粗糙度值为
摘要:针对数控车床深孔环槽槽底成形面加工空间狭窄、刀具悬伸量大、切削振动明显、排屑不畅及冷却不充分等工艺难题,开展刀具改进研究。通过问题溯源分析,优化刀具结构、匹配合理冷却方式并完善切削参数。经实际加工验证,有效抑制切削振动,改善排屑与冷却条件,解决了深孔环槽槽底成形面加工困难、刀具稳定性不足的问题。 关键词:端面;深孔环槽;成形;刀具;深孔 1 序言 在产品加工中,深孔环槽的加工相对于深孔加工
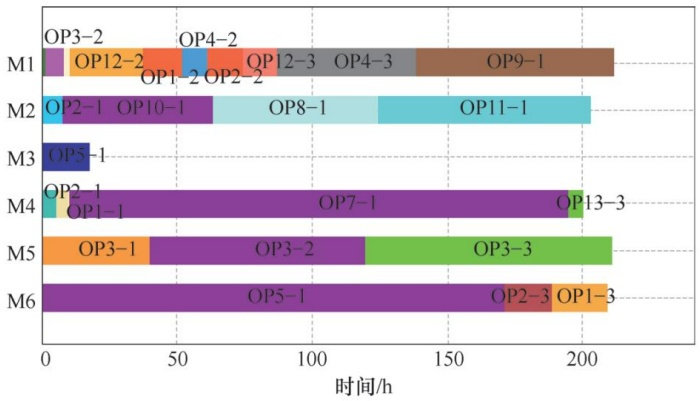
摘要:先进的生产管理软件是柔性制造系统的大脑,它可以针对多品种小批量的生产订单快速给出生产调度方案,实现高效、智能化生产。使用改进遗传算法求解公司托盘线的生产调度问题,以提升运行效率和实现夜班无人化生产为目标,提出了一套先全局求解再局部优化的解决方法。使用电脑编程仿真,可以快速生成多套优秀生产调度方案供决策选择。 关键词:生产管理软件;多品种小批量;托盘线;生产调度;遗传算法 1 序言 生产管理
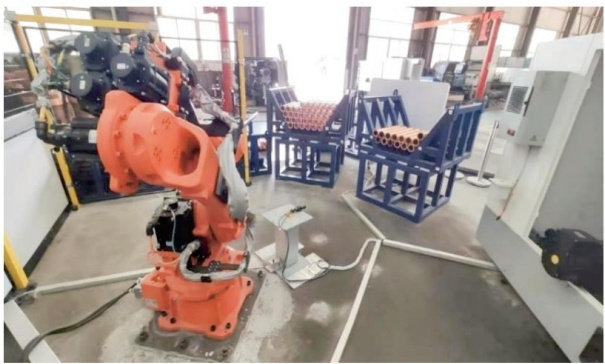
摘要:针对高炉冷却壁用细长纯铜水管在加工中易发生重力悬臂弯曲、夹持压痕及深孔排屑困难等机械工程难点,介绍了一套非标定制的机器人自动上下料系统。在空间布局方面,提出了“田”字形紧凑布局以减小回转离心惯量,并基于机器人D-H参数重构了阵列式波谷防滑托架,消除了上料干涉风险。 关键词:自动上下料系统;内撑式托杆;柔性装配 1 序言 高炉铜冷却壁换热水管对两端螺纹加工的密封性要求极高 [1,2] ,然而
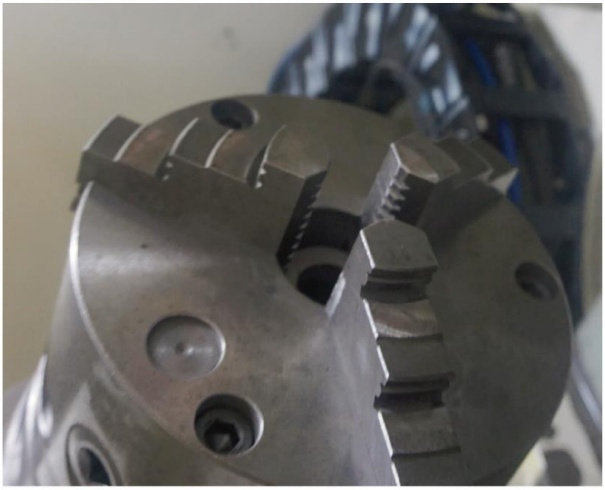
摘要:针对数控磨床微调式高精度硬爪卡盘因微调螺钉与卡爪磨损导致的“喇叭口”变形及精度丧失问题,分析传统修复方法的不足,提出一种以“定制微调螺钉-两级基准转换-闭环精度验证”为核心的阶梯式修复新工艺。详细介绍利用高精度校对心轴和校对环作为工艺基准,分步修复卡爪外圆基准面与内孔工作面的方法步骤。实际应用表明,该工艺可使修复后卡盘精度恢复如新,单次修复成本低,为解决高价值精密夹具的再制造难题提供了高效
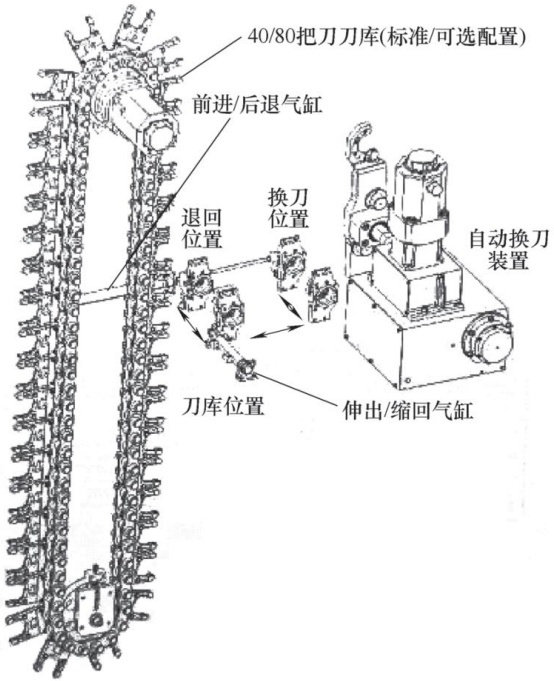
摘要:针对进口数控车铣复合机床MX3100自动换刀系统刀库原点位置的丢失、机械手频繁掉刀和主轴夹紧报警等突发性故障,提出一种基于参考点重新标定的故障解决方法。通过分析换刀系统机械传动链路、伺服驱动逻辑及数控系统参数关联机制,明确参考点偏移是导致故障的核心诱因,采用手动设定机械原点复检与系统参数匹配优化的分步实施策略。经试验验证,该方法可快速恢复换刀系统正常工作,适用于主流进口数控车铣复合机床的现
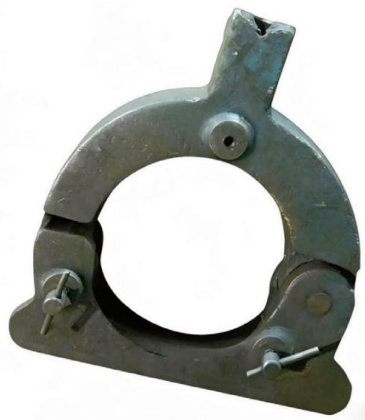
摘要:针对油田装备制造机械加工厂在批量加工抽油机长轴类工件时,中心架易出现破损、磨损、螺纹滑扣等故障的问题进行原因分析,重点研究报废CW6163型车床中心架的修复工艺与实施方法,通过结构加固、易损件更换、螺纹孔镶套修复等技术手段,实现报废中心架再利用,达到降低设备采购成本、提升加工效率与工件加工质量、保障生产连续性的目的。 关键词:卧式车床;中心架;修复工艺;成本;镶套修复 1 序言 在油田装备
摘要:针对数控机床在加工过程中出现精度超差的实际案例,分析故障原因,进行故障诊断,并给出相应的维修方案。 关键词:数控机床;精度;超差;故障诊断;维修 1 序言 在当今蓬勃发展的现代制造业领域,数控机床被公认为“工业母机”,其重要性宛如大厦基石,支撑着整个工业生产体系的稳定运行。精度作为衡量数控机床性能的核心指标,就如同生命线一样,紧密关联着生产的质量与效率。每一次高精度的加工操作,不仅能够避免
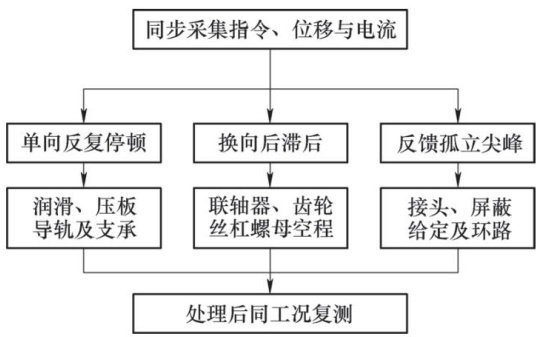
摘要:针对龙门铣床低速进给时停顿、突跳与换向滞后问题,从导轨摩擦、传动间隙和驱动响应分析爬行机理,提出机械整治与交流伺服驱动相结合的改造方案,以水平丝杠进给轴为对象,校核稳态与加速转矩,确定电动机选型条件及反馈调试路径,给出低速波动、换向偏差和试切质量的验证方法。 关键词:龙门铣床;进给系统;爬行;伺服化改造;摩擦补偿 1 序言 龙门铣床低速精铣时,进给不连续会改变瞬时切削厚度,形成间距不均的刀