摘要:针对高端装备核心传动部件在国产化攻关方面面临的技术瓶颈问题,以应用场景广、市场前景广阔且国产化攻坚难度大的谐波减速器为研究对象,梳理国内外在谐波减速器结构优化设计、高精度加工制造和性能测试技术等方面的研究现状,对比国内外主流产品的性能差异,剖析其生产制造过程中的关键技术难点。结合人形机器人、航空航天及半导体无尘加工设备等新兴领域的应用需求,从多学科协同设计、数字虚拟模型驱动智能加工、新型材
摘要:针对人形机器人、航空航天等高端装备领域对谐波减速器高运动精度、长服役寿命与复杂工况适配的使用需求,梳理谐波减速器的技术升级历程。当前设备在特种材料金相控制、薄壁件批量加工一致性和极限工况寿命稳定性上仍存在短板,需从结构设计、基体材料和表面工艺三个维度归纳各阶段的技术革新特征与性能突破,解决了谐波减速器在结构-材料-工艺独立研发方面遇到的性能瓶颈、国产高端产品与进口产品存在性能差距等问题。未
摘要:针对啮合传动降噪中的齿轮修形方案进行分析,对齿轮传动啮合原理展开研究,剖析了齿轮传动中的啮入和啮出过程,再通过采用齿廓修形和齿向修形的方案对比应用,有效减少了齿轮传动过程中的误差,减轻了齿轮的啮合冲击和振动噪声,从而降低了传动产生的噪声,保证减变速器实现稳定的动力输出,提高了齿轮的使用寿命。 关键词:齿轮传动;啮合冲击;弹性变形;齿廓和齿向修形 工程师 胡小平 1 序言 减变速器是机械传动
摘要:针对RV减速器针齿壳精度要求高、传统插齿工艺加工分散性大、多次装夹定位误差大、尺寸及形位精度难以达标和材料力学性能不足的行业难题,以QT600-3球墨铸铁为工件基材,开展高精度针齿壳加工工艺的优化研究。该工艺方案能有效提升针齿壳的加工精度与加工效率,降低废品率,解决了传统工艺精度及稳定性差的核心问题,为RV减速器针齿壳的规模化高精度加工提供了可靠的工艺依据。 关键词:针齿壳;减速器;成形磨
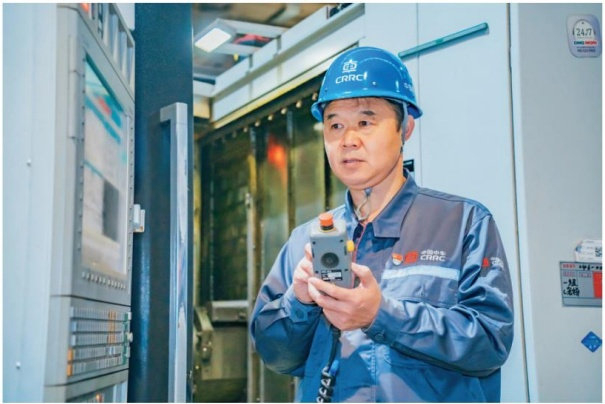
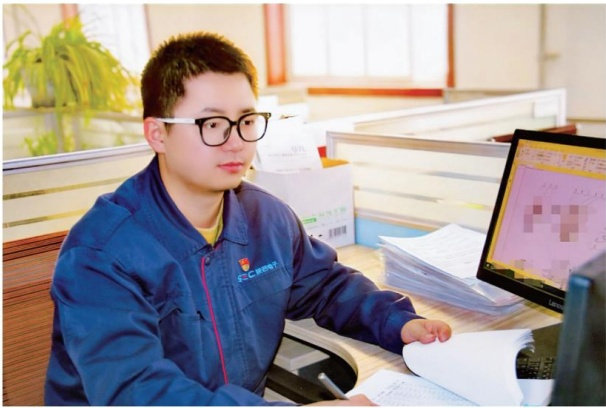
1 序言 管益辉(见图1),扎根机械加工一线从事设备操作35年,从手工操作、数字控制到智能生产线,密切关注自身从事产业的前沿知识和技术进展,从一名铣床操作工成长为加工中心操作工特级技师、中国中车首席技能专家、高铁关键零部件数控加工技术技能领军人之一。他坚持岗位创新,带领团队为中国高铁列车装上国产“膝盖”,实现高速列车轴箱体关键制造技术全面自主化,助力复兴号高速列车迈出从追赶到领跑的关键一步。他也
摘要:针对GH5188钴基高温合金薄壁喷管车削加工中存在的切削温度高、加工硬化严重及刀具沟槽磨损剧烈等难题,提出一种集成动态车削、反向车削与变背吃刀量加工的系统工艺解决方案。通过采用圆形刀片动态(摆线)车削外圆锥深槽,基于等量切削力原则控制切屑厚度,实现切屑负荷稳定;应用小主偏角刀具反向车削外圆台阶,优化切屑形态与流向,彻底消除切屑堵塞现象;针对抛物线深孔采用组合刀具与变背吃刀量策略,有效增强工
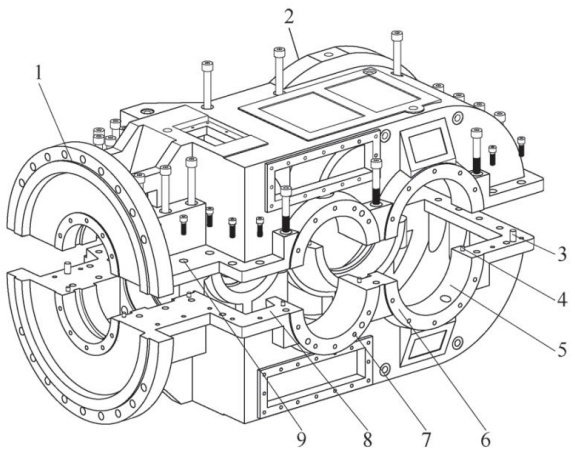
摘要:为解决矿用行星减速器箱体因残余应力控制不足与基准不统一导致的加工变形,提升其形位精度与可靠性,对其制造工艺进行优化研究。箱体材料采用QT400-15球墨铸铁,构建了“两次退火+工艺应力释放”的全过程应力调控技术;采用“两次合箱、粗精分离”的工艺策略,并设计合口面为统一基准的专用夹具,实现了变形控制与基准统一。优化后的工艺方案显著提升了产品合格率,为同类矿用重型箱体零件的可靠性制造提供了理论
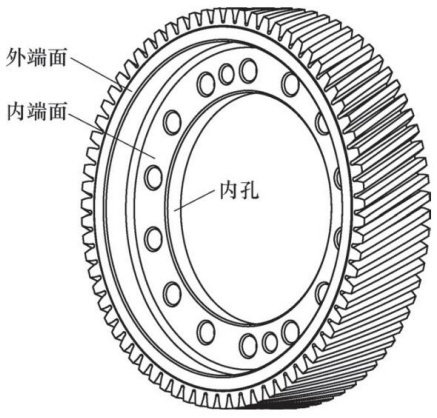
摘要:以新能源薄壁盘形齿轮零件为例,使用车磨复合机床进行多工序复合加工。针对受零件端面结构影响,断续切削降低刀具寿命;受毛坯精度、热处理变形和夹持方式影响,轴向圆跳动、内孔圆度等几何公差控制难度较大的问题,利用多种试验和对比论证方法,研究影响刀具寿命和零件几何公差的各类因素,制定并实施刀具寿命提升手段和零件几何公差控制方法,缩减生产节拍,为高精度盘形齿轮零件的热处理后复合加工提供参考方案。 关键
摘要:围绕工序集中原则在航空小型结构件加工中的应用逻辑与实践路径,进行装夹设计与工艺规划,通过五轴加工中心、工艺复合化及快换工装等核心技术,实现“一次装夹、多工序集成”。结合具体案例,论证了六面加工技术在缩短生产周期、降低制造成本及提高加工精度方面的显著优势,为航空制造业数字化转型提供了理论支撑与实践经验。 关键词:航空小型结构件;六面加工技术;工序集中;薄片连接;咬合式虎钳 1 序言 航空小型
摘要:针对风电盘齿类零件滚齿加工中工装重复设计、数量多且产品换型时间长等问题,基于组合夹具模块化设计理念,对滚齿胎具进行系统改进:中型盘齿采用双面胎具,大型盘齿设计整体式胎具,并配套阶梯垫圈与大花垫,实现快速换装与一垫两用。应用结果表明,加工效率和一次交检合格率大幅提升,经济效益显著。 关键词:风电齿轮;滚齿;组合夹具;模块化;胎具 1 序言 齿轮箱是风电传动系统的关键部件,齿轮加工精度直接影响
摘要:针对一种液压齿轮轴零件在加工中出现的定位精度不稳定问题进行分析,设计出一种制齿加工用夹具方案,具有精确定位、夹持可靠和便于安装调试的特点,可广泛推广。 关键词:制齿加工;夹具;快速装夹;精确定位 1 序言 齿轮轴在现代工业中扮演着至关重要的角色,它们不仅能高效地传输动力,还能够确保机械设备的平衡运行和长久耐用。本公司加工的一种齿轮轴除肩负以上作用,还承担着密封作用。此零件在加工过程中,存在
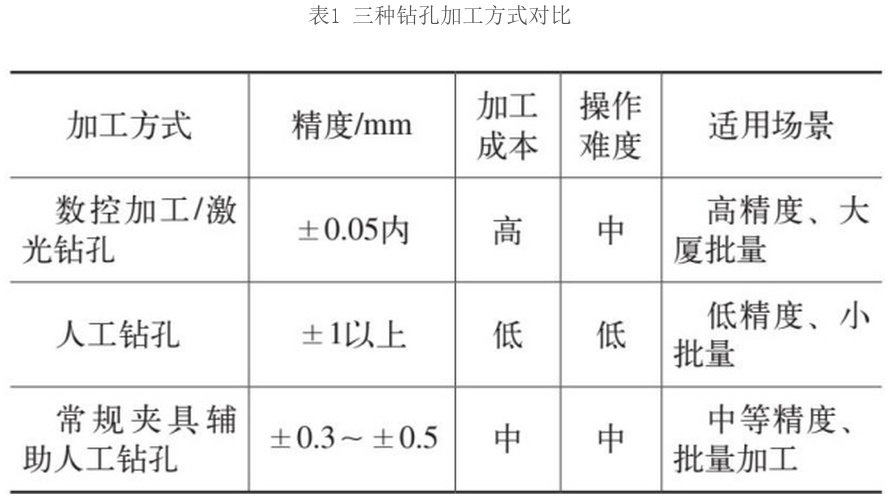
摘要:针对中大型板件、钣金件及机架等钻孔加工中定位失误、夹紧变形和表面划伤等问题,设计了一种低成本钻孔夹紧装置。该装置采用多点定位、多点夹紧、磁吸防呆及橡胶防护垫片技术,实现工件快速定位与可靠夹紧。 关键词:钻孔夹紧装置;磁吸定位;多点夹紧;防呆工装 1 序言 中大型板件、钣金件及机架等工件的钻孔是机械制造、钣金加工的常见工序,这类零件孔位精度要求多为±0.5mm。采用数控、激光加工成本过高,人
摘要:针对可转位钻头切削振动大、孔位易偏移、刀片易崩损及进口刀具采购成本高的问题,对D88可转位刀片钻头开展结构改进研究,通过分步平衡切削、优化排屑冷却结构及多槽型刀片匹配,降低了钻削冲击与刀具变形,改善了钻孔精度与排屑效果。经现场试切验证,该国产D88钻头在刀体强度、刀片寿命及加工效率等方面均优于对标进口产品,可实现14.00~99.5mm孔径的2~6倍径深、浅孔加工,适用于钢、铸铁及不锈钢等
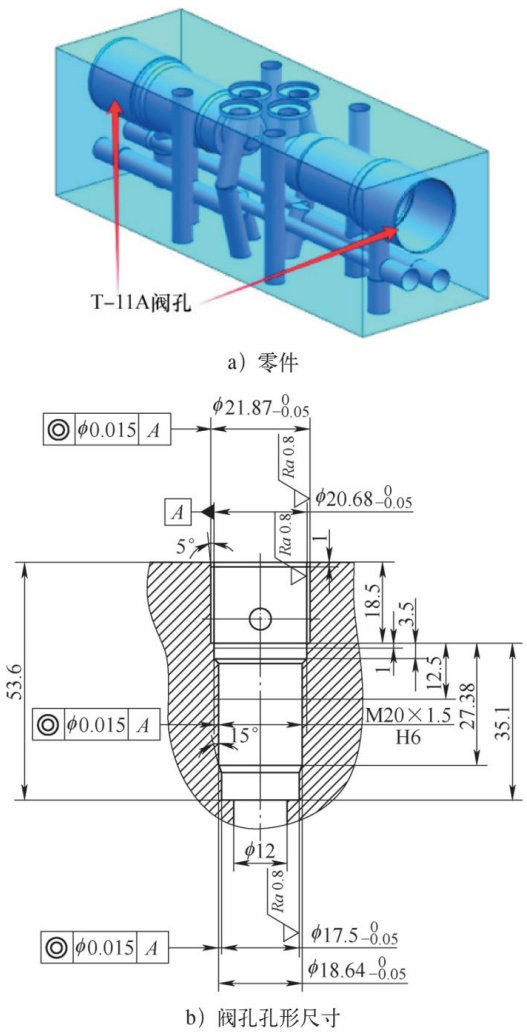
摘要:针对液压阀体多级精密台阶孔传统加工中存在的同轴度难以保证、表面质量不一致以及加工效率低等关键技术难题,提出了一种基于复合成形刀具的阶梯式加工创新工艺。有效解决了传统工艺中因多次换刀导致的定位误差累积与台阶过渡处接刀痕问题。批量生产实践验证表明,该工艺能够稳定地将阀孔各台阶间同轴度控制在 ϕ0.005mm 以内,表面粗糙度值Ra降至 <0.8μm 的镜面水平,整体加工效率提升50%以上
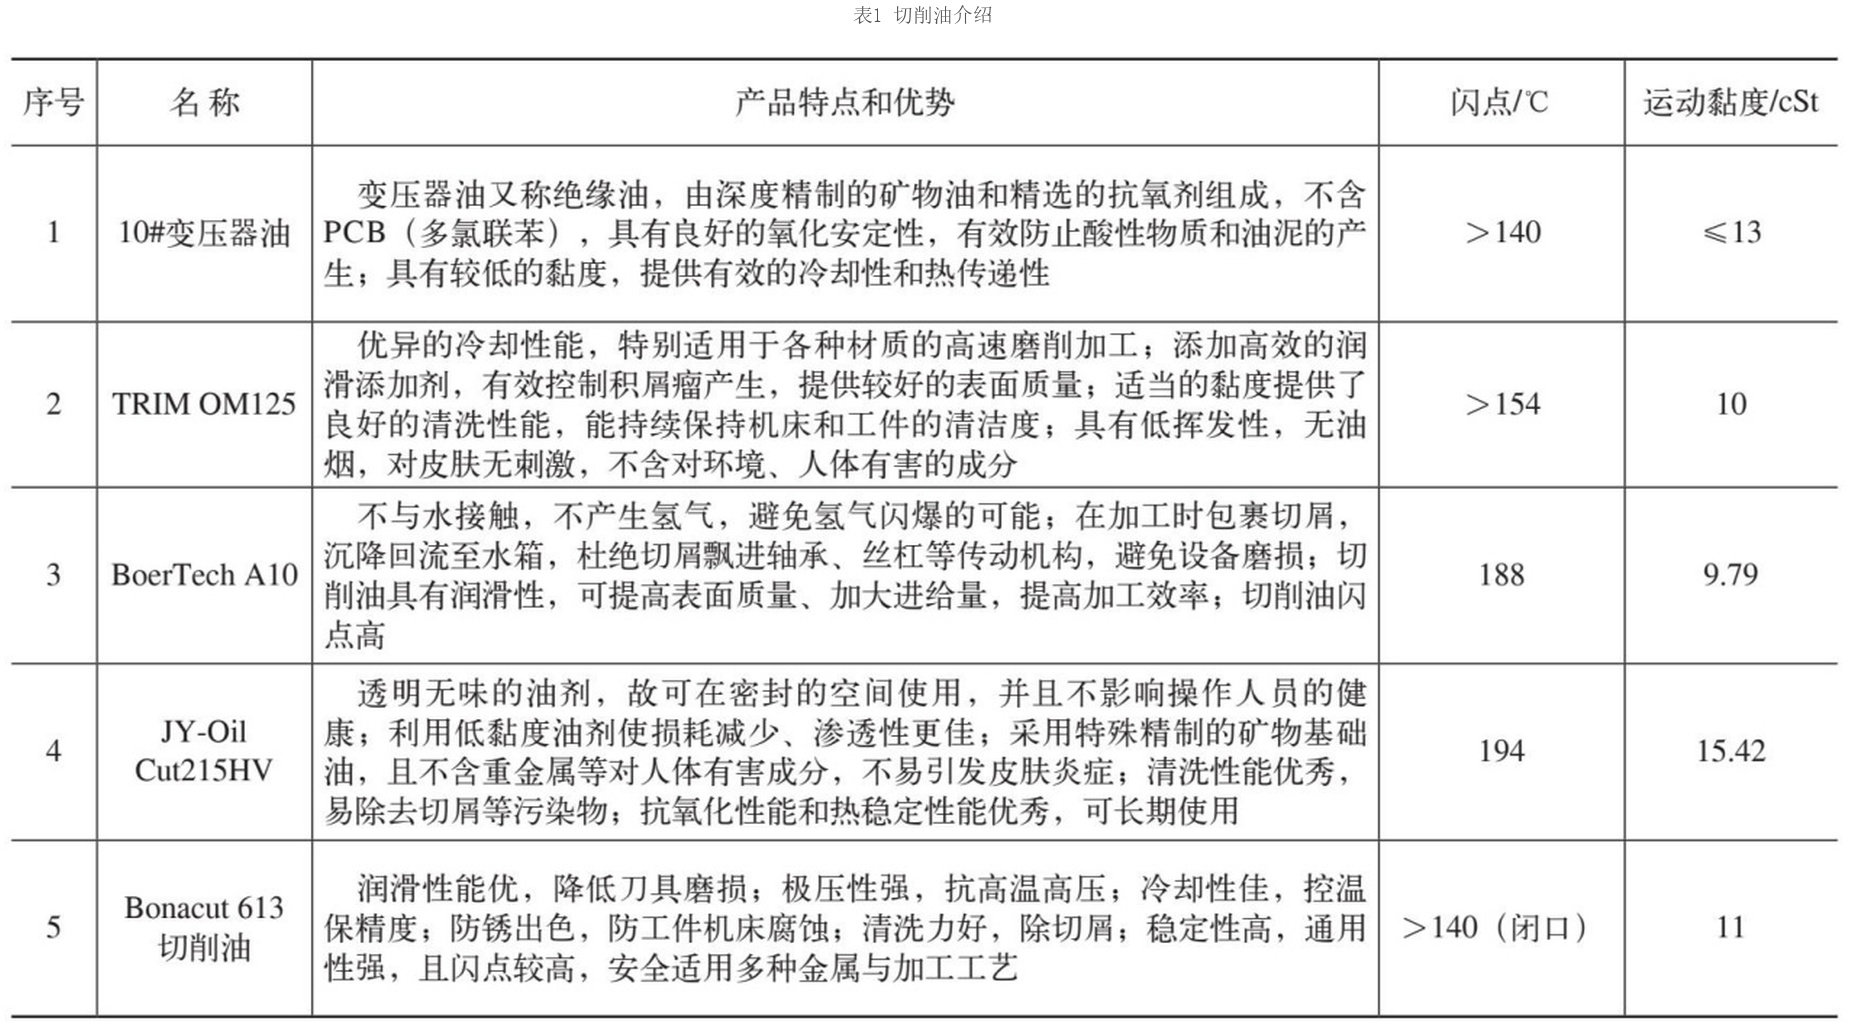
摘要:针对镁合金在干式切削过程中易引发燃烧、爆炸及粉尘危害等问题,通过对ZM5A-T4和MB15-S两种镁合金材料切削液的选择、浸泡试验及切削验证,探讨了10#变压器油、BoerTech A10和Bonacut 613三种切削液在湿式切削中的应用效果。试验结果表明,这三种切削液在湿式切削加工中均未引发燃烧或爆炸,且10#变压器油在清洗防护和防腐蚀方面表现更好。最终,选择10#变压器油作为镁合金湿
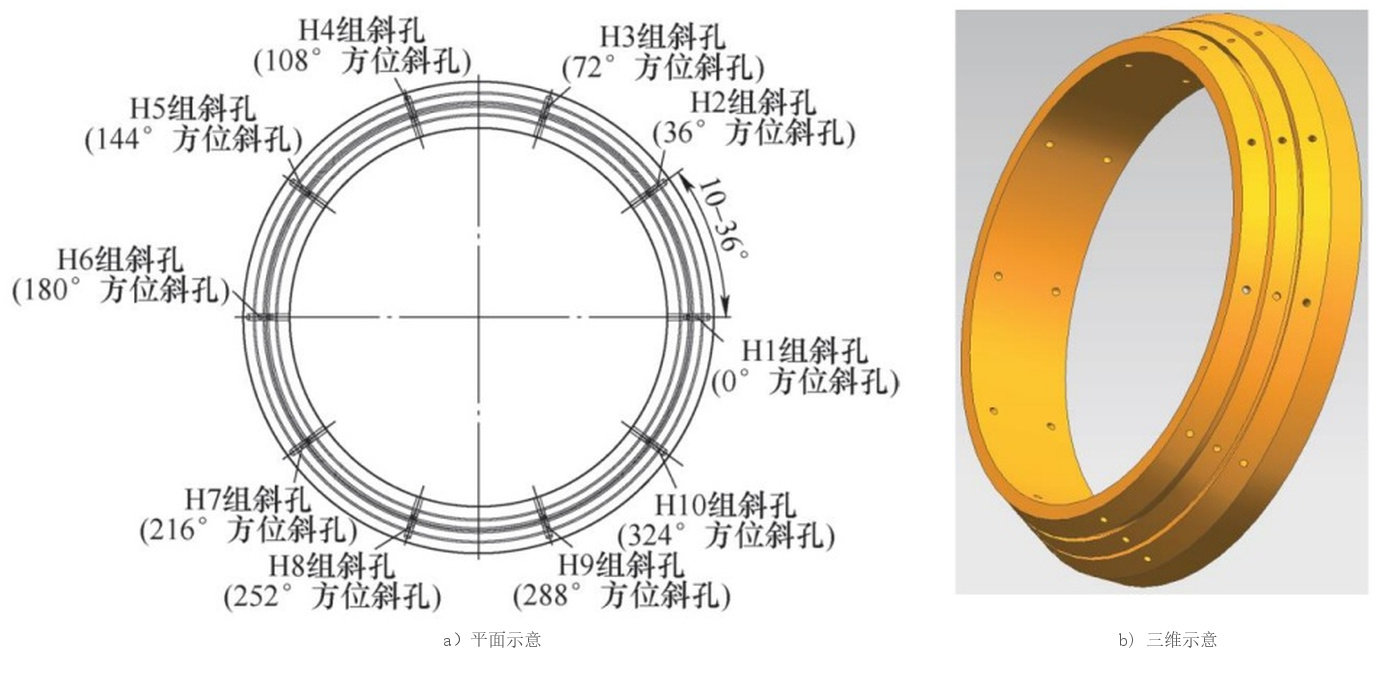
摘要:介绍一种框架指令在应对数控加工中心钻铣空间位置斜孔加工过程时,典型突发状况的一种安全退刀程序编制方法,阐述了一种采用框架指令的应对方案,可有效解决本文所述数控加工过程中典型突发状况,保证不因突发状况影响产品质量,也可避免典型状况发生后拆下刀具、突发状况消除后再装刀重新对刀带来的对刀误差对产品质量的影响,同时还可因应用本案例的处理方式直接退刀而保持较高的生产效率。 关键词:空间斜孔;加工骤停
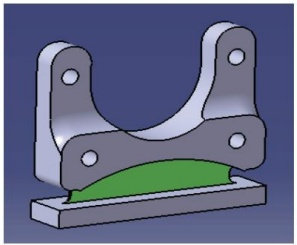
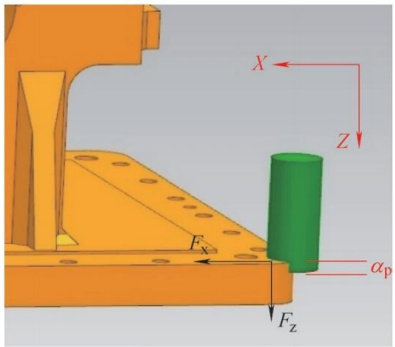
摘要:基于弱刚性结构的盘车底座装夹及铣削易变形难题,采用有限元对盘车底座的装夹方式及铣削方案进行了仿真分析,并进行了工艺试验验证。结果表明,在盘车底座的装夹过程中,使用千斤顶可以有效提升刚性,减少重力对盘车底座变形的影响。该分析方法对弱刚性零件制造具有一定的借鉴意义。 关键词:盘车底座;变形;铣削;有限元分析 1 序言 盘车装置是汽轮机在启动前或停机后盘带转子的装置,保证转子不会因自身惯性扭曲变
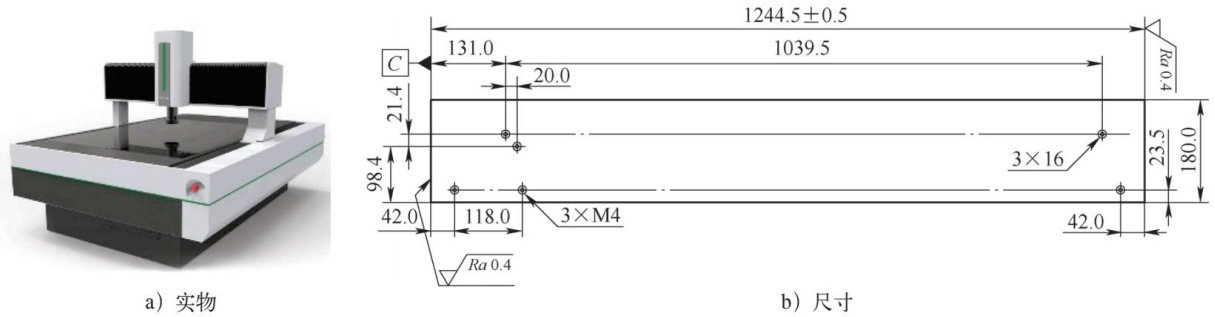
摘要:采用碳纤维复合材料替代天然大理石材料对龙门式影像测量仪的横梁进行轻量化设计,通过有限元分析法对碳纤维复合材料+高强度钢以及铝合金等材料的组合件横梁进行模态性能、温度变形及力学变形等进行建模分析,结果显示在相同尺寸设计的横梁中,虽然碳纤维横梁热稳定性优于花岗岩,侧面抗弯能力略有不足,但综合力学性能优于花岗岩。在保证原有性能的前提下可对横梁进行轻量化设计,整体减重至原有质量的1/5,有效实现了
摘要:针对精密线切割加工的高强度合金钢箱体在服役中反复出现大面积锈蚀的问题,通过机理分析与过程溯源,确定其根本原因为加工中产生的微纳米级铜(电极丝)微粒吸附于基体表面,与钢铁构成微原电池而引发的电化学腐蚀。基于此,提出并实施了一套综合预防方案:源头选用防锈型切削液抑制铜微粒吸附;过程后采用超声波辅以中性清洗剂彻底清除残留微粒;终端对零件进行环保型钛锆盐钝化处理,构建致密氧化保护膜。实践表明,该方
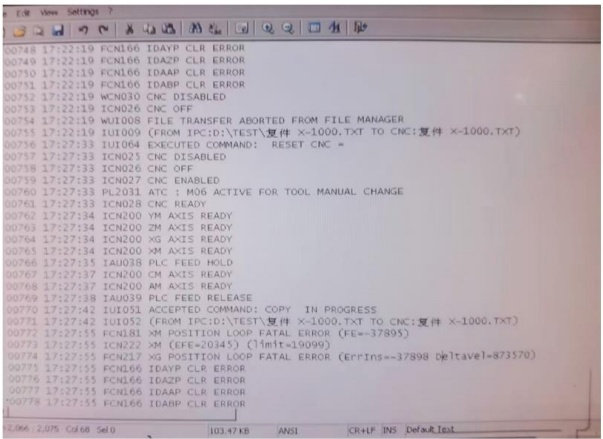
摘要:针对五轴桥式龙门机床龙门轴高速运行时出现的位置环严重报警故障,结合龙门轴同步控制原理,通过电流监测、全/半闭环切换对比试验开展故障排查,定位故障原因为主动轴同步齿形带磨损跑偏。通过校正传动轮平行度、更换同步齿形带完成故障修复,可为同类龙门轴同步故障诊断提供参考。 关键词:五轴;桥式龙门机床;位置环;报警 1 序言 近年来随着产品需求提升,制造业工件的加工要求也不断提高,大型复杂结构件越来越
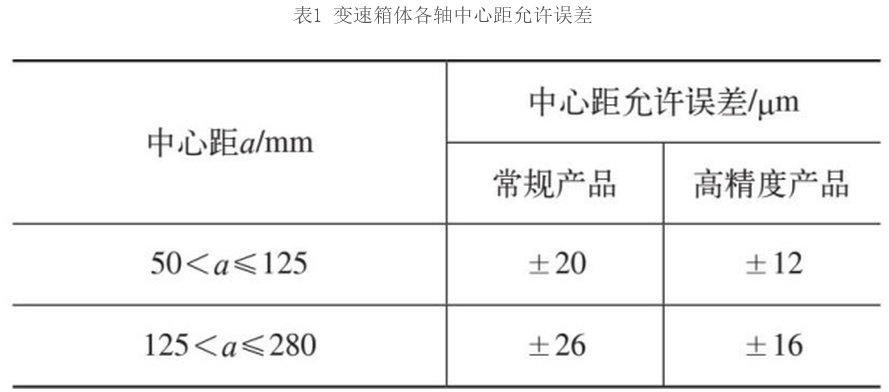
摘要:通过提高变速箱体精度、齿轮精度以及内外花键精度等,提高了高精度重型立式车床变速箱的传动质量,达到了降低噪声的目的。 关键词:高精度;重型立式车床;变速箱;齿轮;传动质量;噪声 1 序言 变速箱作为高精度重型立式车床的关键部件之一,其传动质量至关重要,而变速箱的噪声又是传动质量的重要体现之一 [1] 。 2 变速箱传动质量的提升 安装齿轮的变速箱在运转时肯定会出现齿轮啮合的声音,因为人的耳朵
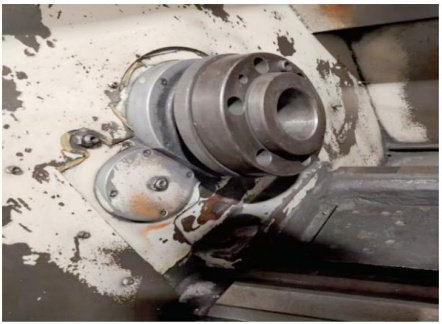
摘要:针对传统卧式车床在加工进排气管等回转体零件时,因手动夹具夹紧导致的效率低、精度不稳定及劳动强度大等问题,实施了以液压夹紧系统为核心的设备升级方案,机床主轴安装国产旋转分油器、设计“三进三出”标准化液压接口、采用双O形圈密封与快插接头,实现了与现有立式车床液压夹具的完全兼容。改造后,设备通过液压夹具+数控系统实现一人多机操作,缩短工件装夹时间,提升单台生产效率,实现了和数控立车夹具通用的夹紧
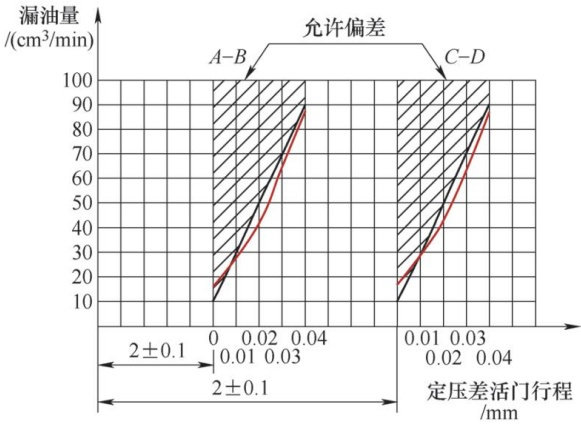
摘要:调节器壳体中的定压差活门是调节控制压力的关键元件,振动试验的一次合格率不足20%~30%,直接影响产品的交付进度和质量的稳定性。基于此,以调节器壳体组件中的定压差活门和配合的衬套为研究对象,通过分析振动试验过程,活门在运动过程中与衬套对振动流量试验的影响,改进调节壳体组件中衬套的共面度,提升活门尖边的加工质量,并设计专用的振动试验夹具,确保调节器壳体组件振动试验的一次合格率达到80%以上,